Visite de l’usine Akrapovic pour la fabrication des pots en titane par h
Il existe des marques qu’on connaît sans vraiment les connaître. On en voit le logo gravé au dos d’une MotoGP, on en aperçoit le tube incandescent sous une Yamaha préparée, on en devine la patte sous le sabot d’une sportive Suzuki ou d’une Honda d’usine. Mais le nom reste souvent abstrait, comme une signature qu’on n’a jamais vu écrire. Akrapovic, c’est exactement cela : un nom qu’on lit des centaines de fois sans s’être jamais demandé qui le porte, d’où il vient, et surtout, comment il est fait.
Pour répondre à ces questions, il faut prendre la route. Longue route. Direction la Slovénie, ce petit pays d’Europe centrale que l’on confond très souvent avec la Slovaquie — au point que près de 600 kg de courrier y sont adressés par erreur chaque année. À peine 2 millions d’habitants, un territoire plus petit que l’Auvergne, et pourtant, depuis des décennies, l’un des plus grands noms mondiaux de l’échappement haut de gamme. Une fois n’est pas coutume, on a traversé les frontières — pas moins de 13 heures de trajet — pour aller voir ce qui se passe réellement à l’intérieur du bâtiment qui produit ces pots en titane qu’on s’arrache aux quatre coins de la planète.
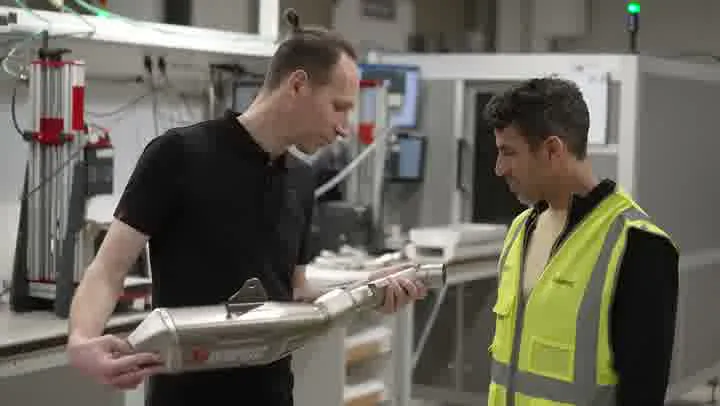
Ce qu’on a trouvé là-bas ressemble à un mélange de laboratoire, d’usine et de coffre-fort industriel. 30 000 m² de production, aucune sous-traitance, un secret de fabrication qui s’étend jusqu’à la composition exacte des alliages, et des machines que l’on ne peut pas entièrement filmer parce qu’une partie du process reste classée confidentiel. Romain Teffo, responsable marketing en charge de la France, nous a guidés à travers ce parcours. Voici ce qu’on en a retenu, étape par étape, dans les mêmes termes qu’il nous les a livrés.
1. Pourquoi la Slovénie ? Direction Akrapovic, un pays aussi discret que ses usines
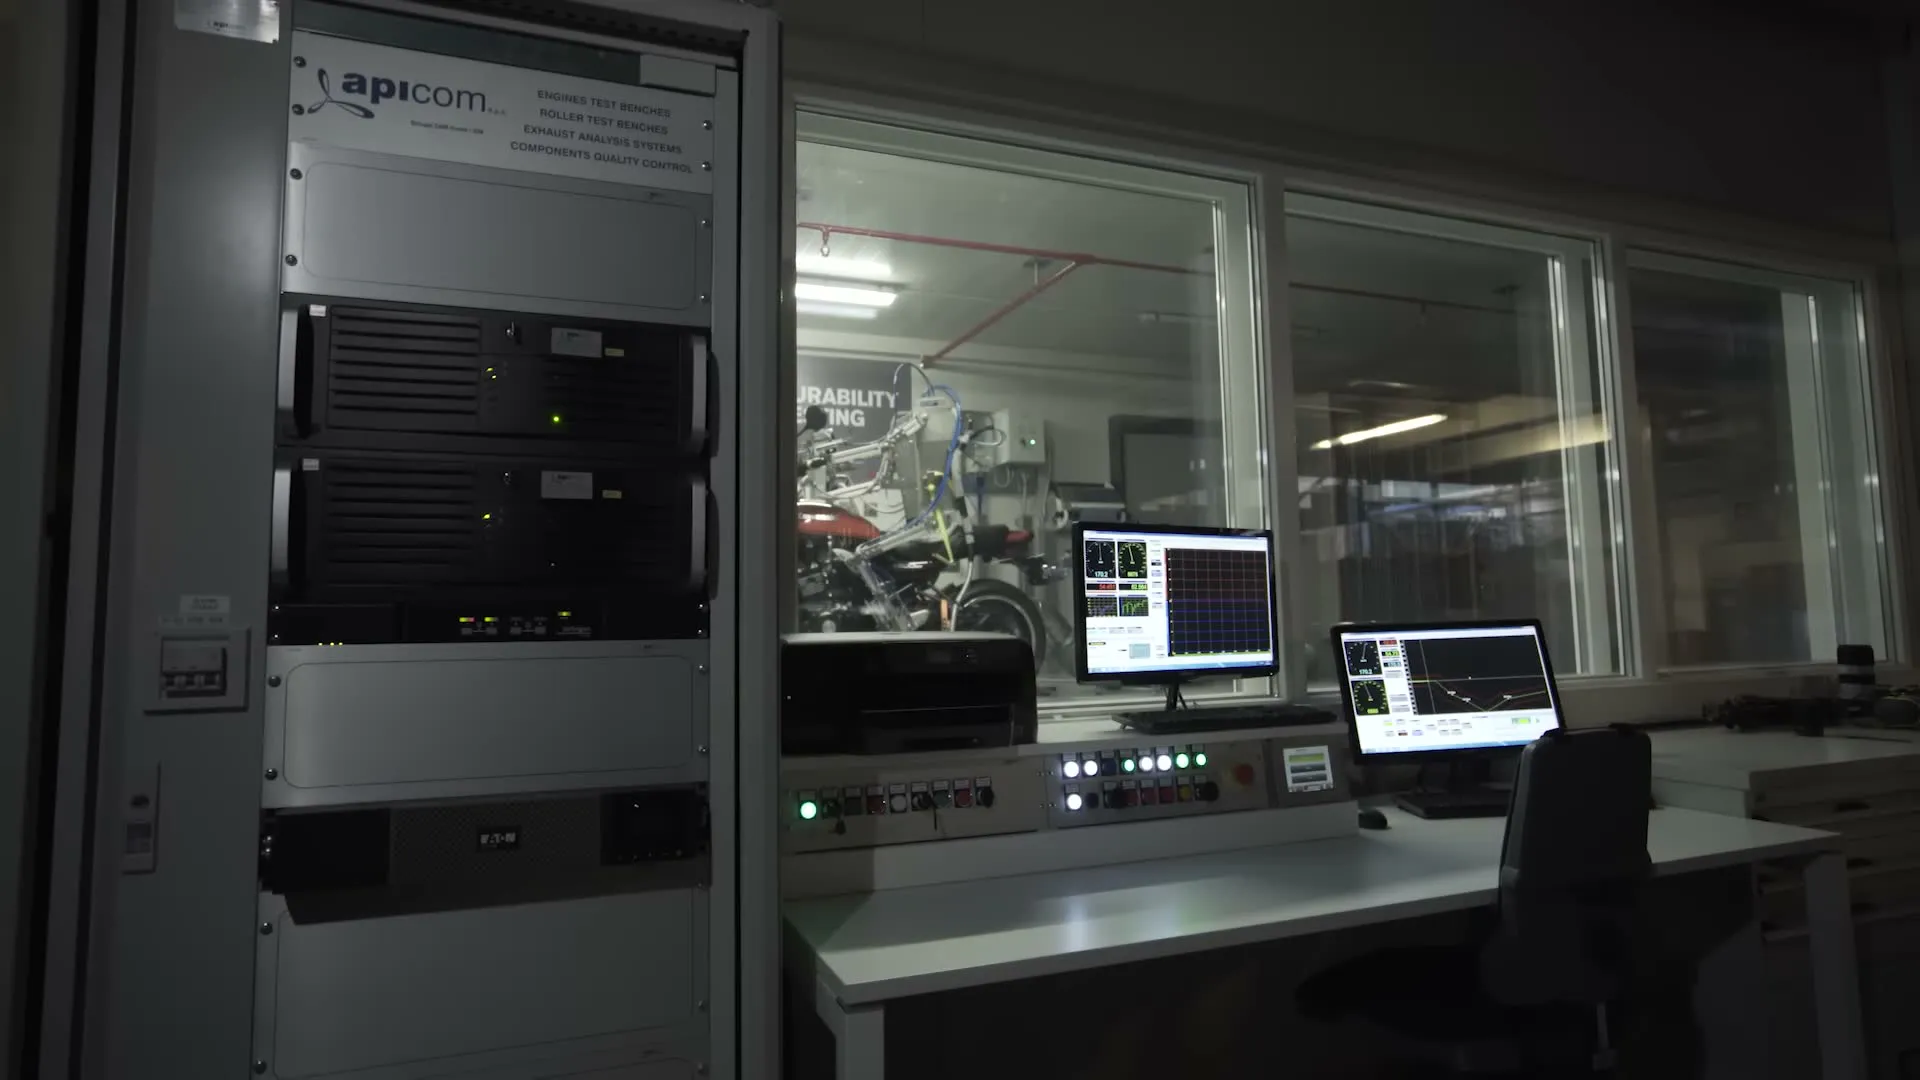
Avant même d’évoquer le titane, il faut parler du pays. La Slovénie est probablement l’un des États membres de l’Union européenne dont on parle le moins en France. L’hôte de la vidéo le reconnaît sans détour : aucun artiste, aucun plat, aucun film slovène ne lui vient en tête. C’est en posant la question de ce que ce pays produit qu’arrive la seule réponse connue : des échappements parmi les plus réputés du monde. Une spécialité qui vaut bien 13 heures de route.
L’anecdote vaut le détour : chaque année, près de 600 kilogrammes de courrier sont envoyés par erreur à la Slovaquie au lieu de la Slovénie. Confusion linguistique, proximité d’écriture, ignorance partagée : peu importe, le fait est là, et il est véridique selon le narrateur. Pour une marque qui fait de la précision son fonds de commerce, l’ironie n’échappera à personne. Mais la précision, justement, est ce qui a fait quitter la Slovénie de l’anonymat industriel.
Akrapovic y est né, y a grandi, et n’a jamais déménagé. C’est un choix qui n’a rien d’anecdotique : produire un système d’échappement haut de gamme exige de la main-d’œuvre qualifiée, une logistique maîtrisée, et — surtout dans le cas du titane — un contrôle absolu de la chaîne. Déménager, c’était perdre le contrôle. Rester, c’était se condamner à exporter massivement, mais en gardant la main sur chaque gramme de métal qui sort de l’usine. C’est ce pari qui a été fait, et il est tenu depuis plus de trente ans.
Une fois la frontière passée et la fatigue digérée, la rencontre est presque déroutante. Pas de panneau clinquant, pas de musée d’entreprise à l’entrée, pas de boutique de goodies pour les touristes. Juste un bâtiment fonctionnel, immense, dont on comprend vite qu’il a été pensé pour produire, pas pour épater. C’est d’ailleurs la première chose que Romain Teffo précise : « tout est fabriqué en interne ». Tout. 100 % des pièces, 100 % de l’assemblage. C’est la promesse numéro un, et elle va conditionner tout le reste de la visite.
2. 30 000 m² et zéro sous-traitance : la règle d’or d’Akrapovic
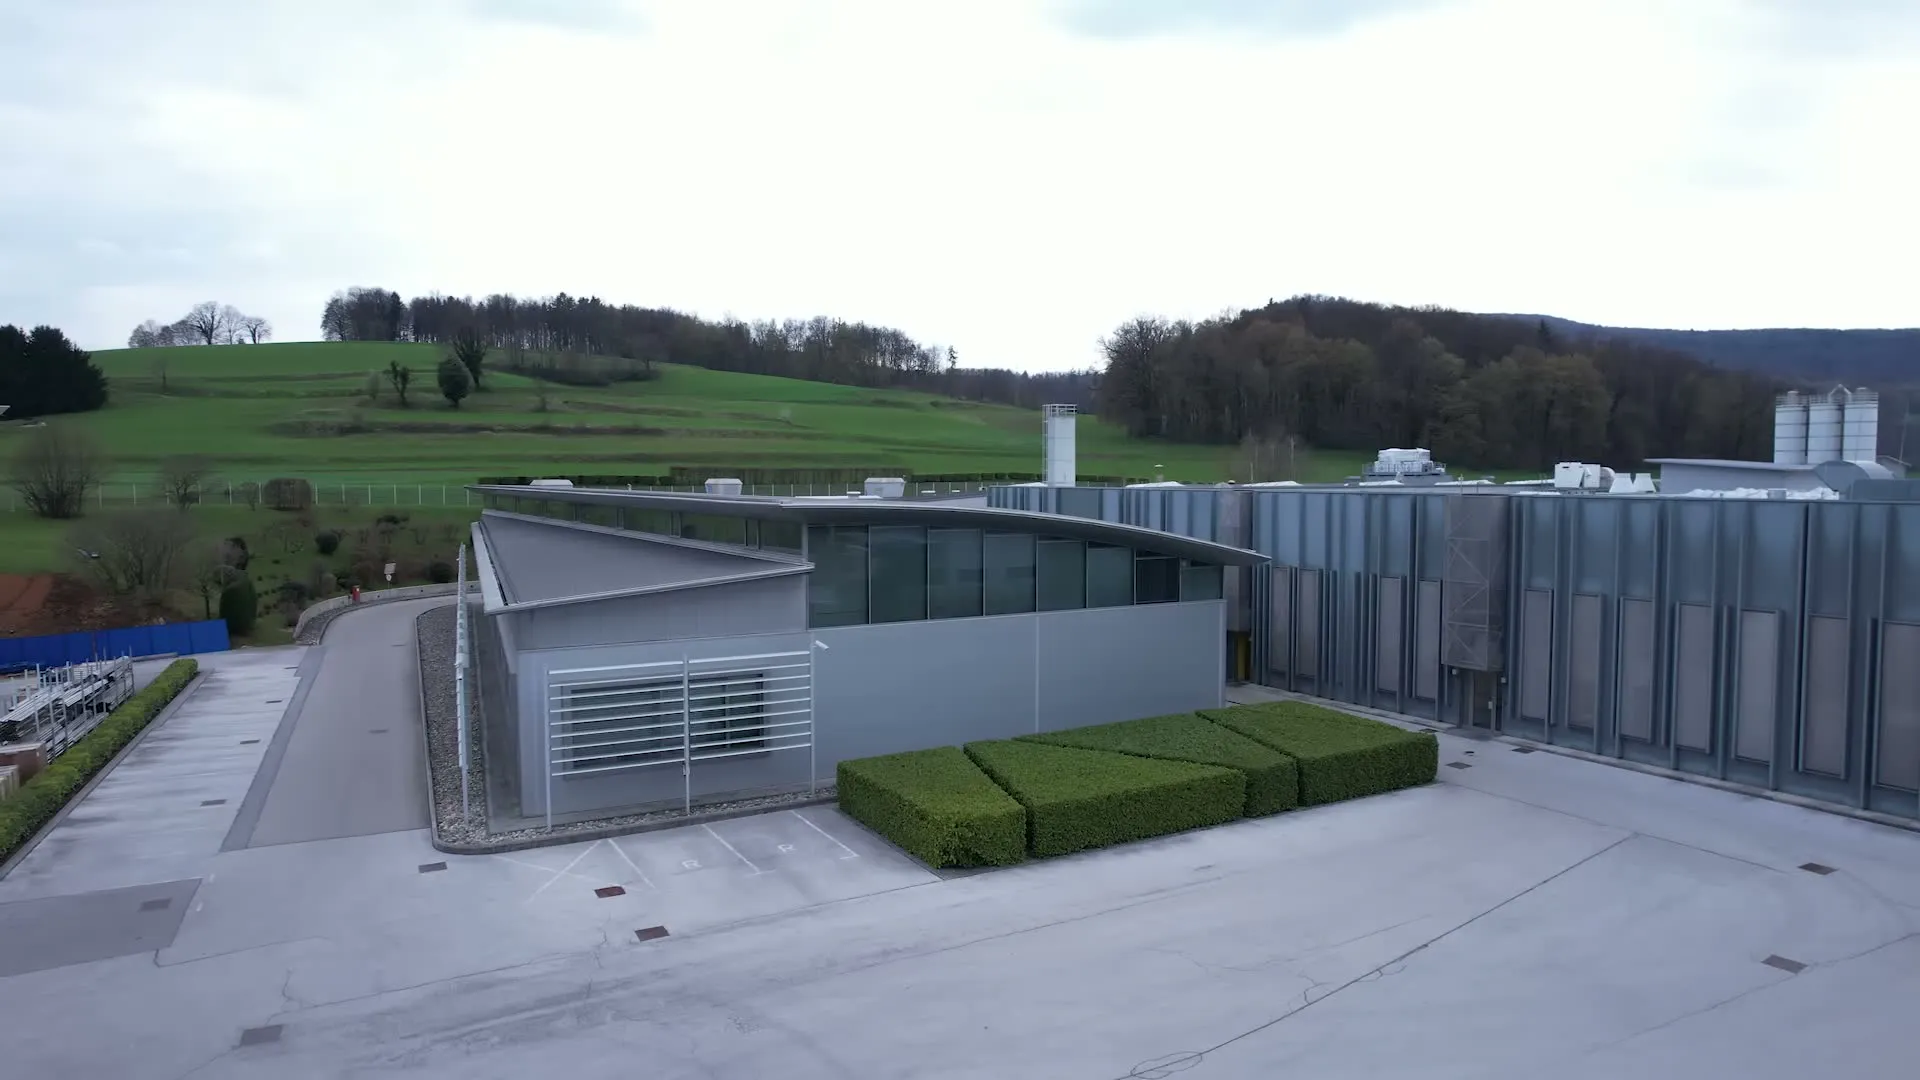
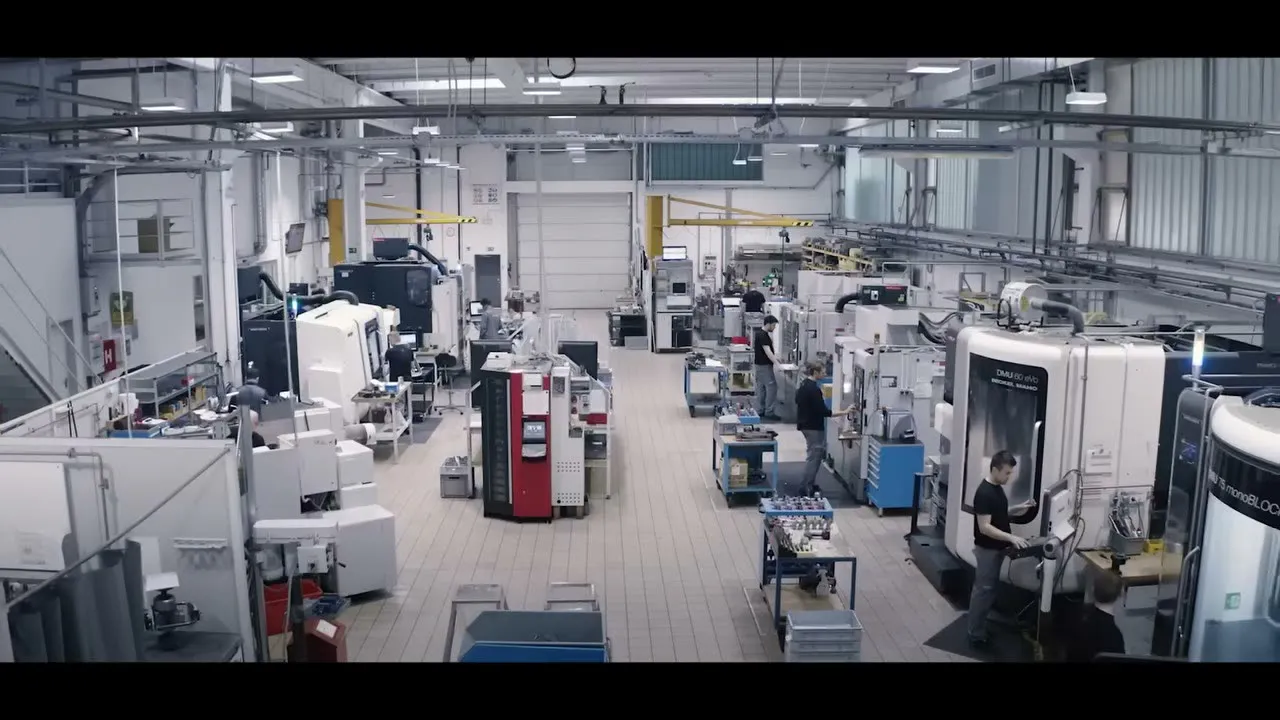
Le chiffre frappe : 30 000 m². Soit l’équivalent de quatre ou cinq hypermarchés mis bout à bout. À l’intérieur, on ne trouve ni showroom ouvert au public, ni galerie marchande, ni atelier partagé. C’est une usine, un outil industriel pensé pour produire des systèmes d’échappement de A à Z, sans jamais dépendre d’un fournisseur tiers pour la pièce la plus sensible.
Cette règle n’a rien d’évident. Dans l’industrie de la moto, il est courant d’externaliser une partie des pièces : un fournisseur pour les tubes, un autre pour les silencieux, un troisième pour les supports, un quatrième pour la soudure. Akrapovic a fait le choix inverse, et ce dès l’origine. Pour une raison simple, presque évidente une fois énoncée : un échappement, ce n’est pas seulement un tube métallique. C’est un ensemble de pièces dont l’interaction détermine les performances, le son, la durabilité, la compatibilité avec la moto. Si une seule pièce est faite ailleurs, on perd la main sur la cohérence du produit final.
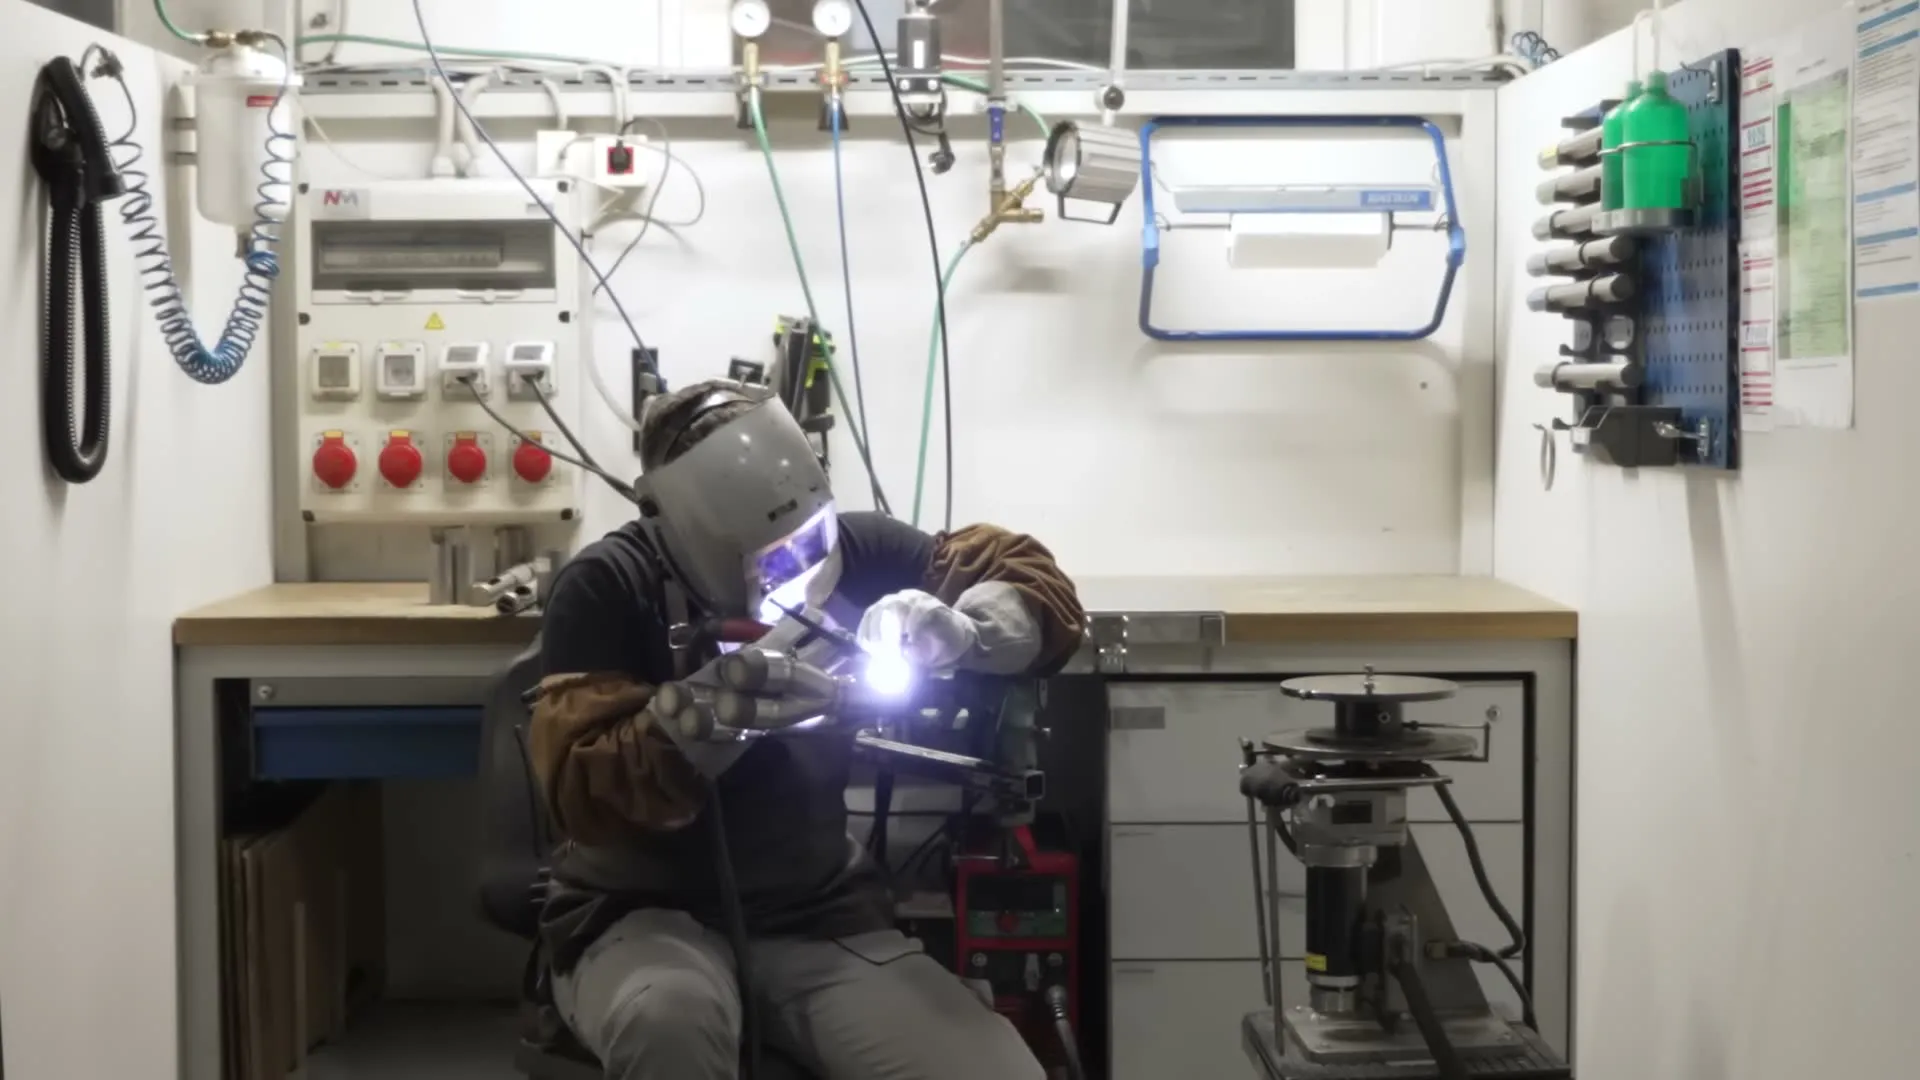
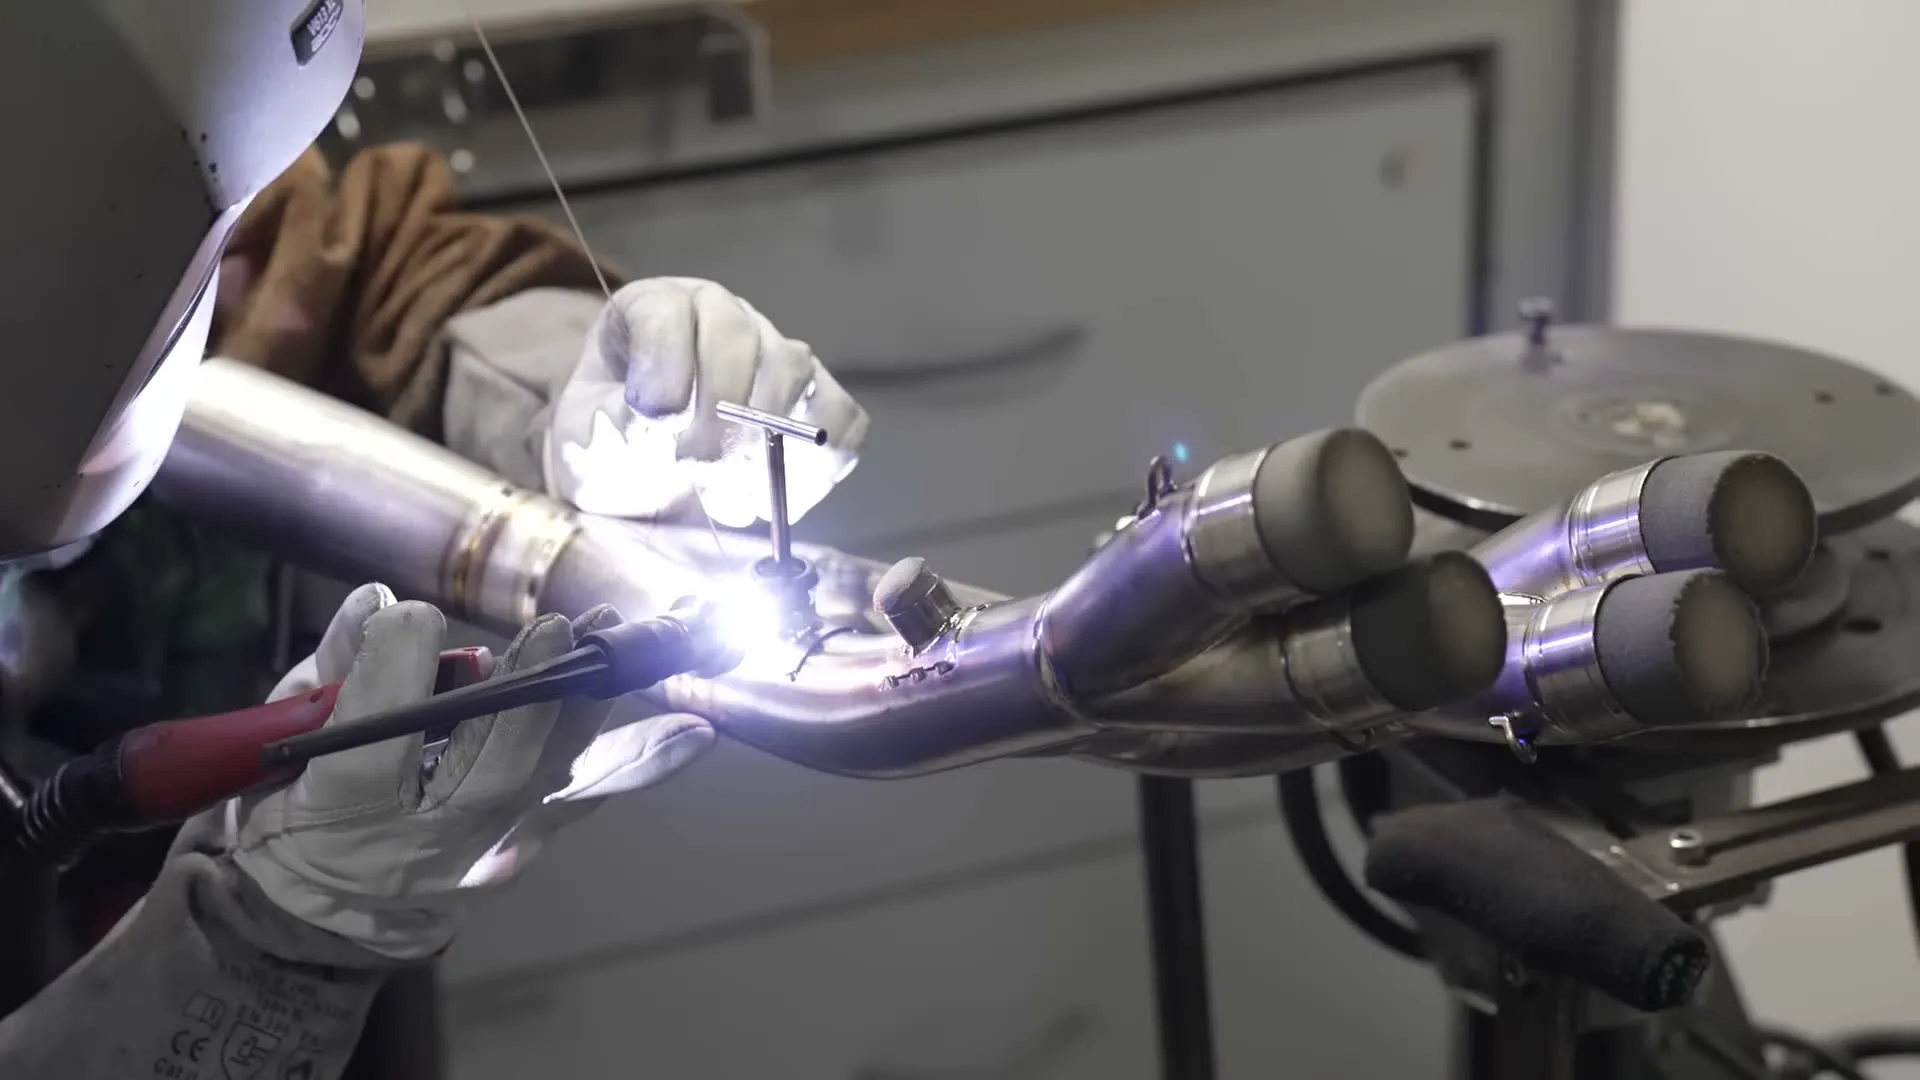
Concrètement, cela signifie que l’usine intègre tout le périmètre : la matière première, la transformation du métal, la fonderie, le cintrage, le soudage, la finition, l’assemblage et même le contrôle qualité. Romain Teffo insiste sur ce point dès les premières minutes : « la première chose à savoir, c’est que tout est fabriqué en interne. 100 % des pièces et de l’assemblage sortent de cet énorme bâtiment ». Quand on visite ce genre d’usine, on comprend que cette phrase n’est pas un argument marketing, c’est un parti pris industriel.
Et ce parti pris a des conséquences directes sur la marque. Cela permet notamment de développer en interne des alliages de titane dont la composition exacte reste confidentielle. Cela permet aussi de recycler les chutes de production, puisque la matière reste dans le même bâtiment du début à la fin du cycle. Cela permet enfin de protéger certains process, dont la fonderie, derrière des portes que la caméra n’est pas autorisée à franchir. Aucune de ces choses ne serait possible si la production était éclatée entre plusieurs sous-traitants.
Reste une question qu’on est en droit de se poser : pourquoi un tel niveau d’intégration, alors que la plupart des concurrents préfèrent la flexibilité de la sous-traitance ? La réponse est dans la suite de la visite. Le titane est un matériau à part. Il se travaille à froid, avec un alliage spécifique, sur des machines dédiées, avec un savoir-faire qui ne s’achète pas sur étagère. Externaliser, ce serait perdre la maîtrise du geste. Et le geste, chez Akrapovic, est précisément ce qui fait la différence.
3. Le titane travaillé à froid : la signature technique de la maison
Le titane n’est pas un métal comme les autres. Léger, résistant, noble à l’œil, mais exigeant à l’usinage : il se travaille mal quand on ne sait pas le prendre. Romain Teffo le dit clairement : Akrapovic a fait du titane sa spécialité en développant une technique unique, dont les détails sont, eux aussi, jalousement gardés.
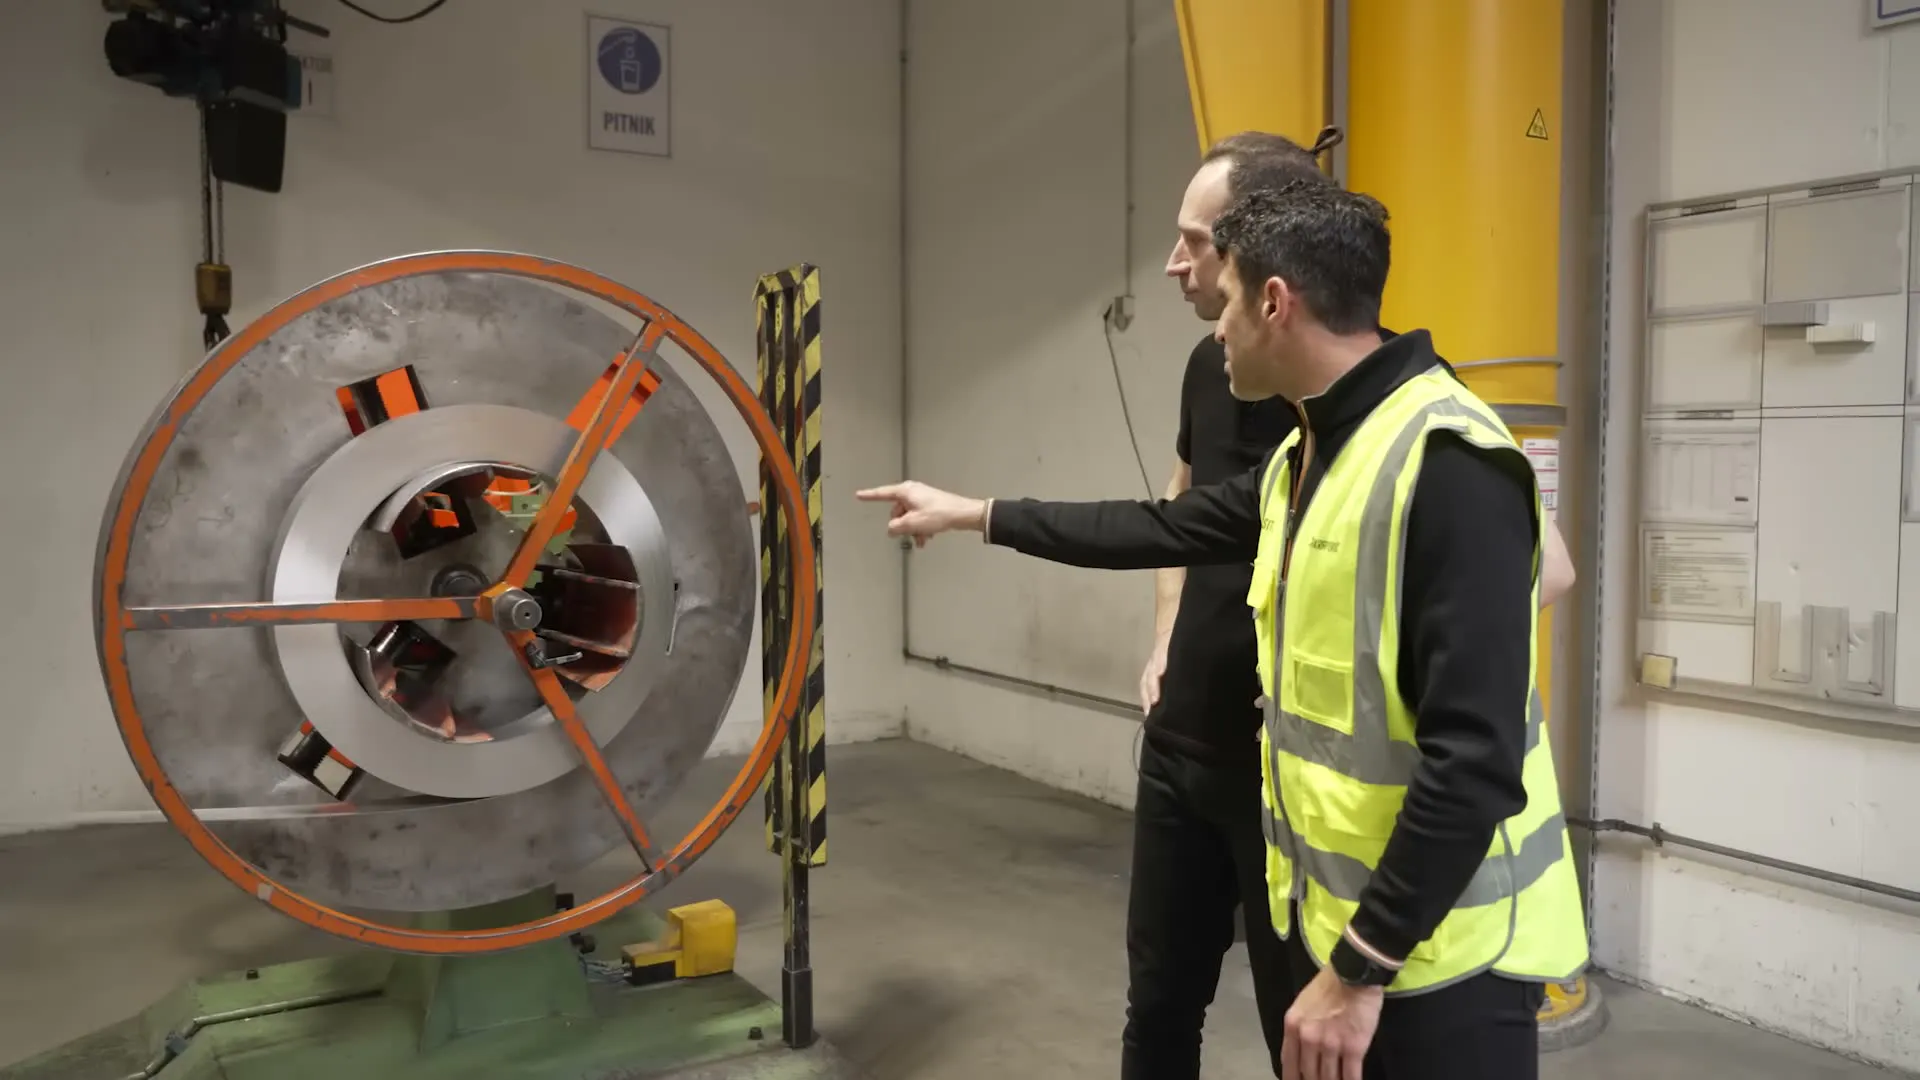
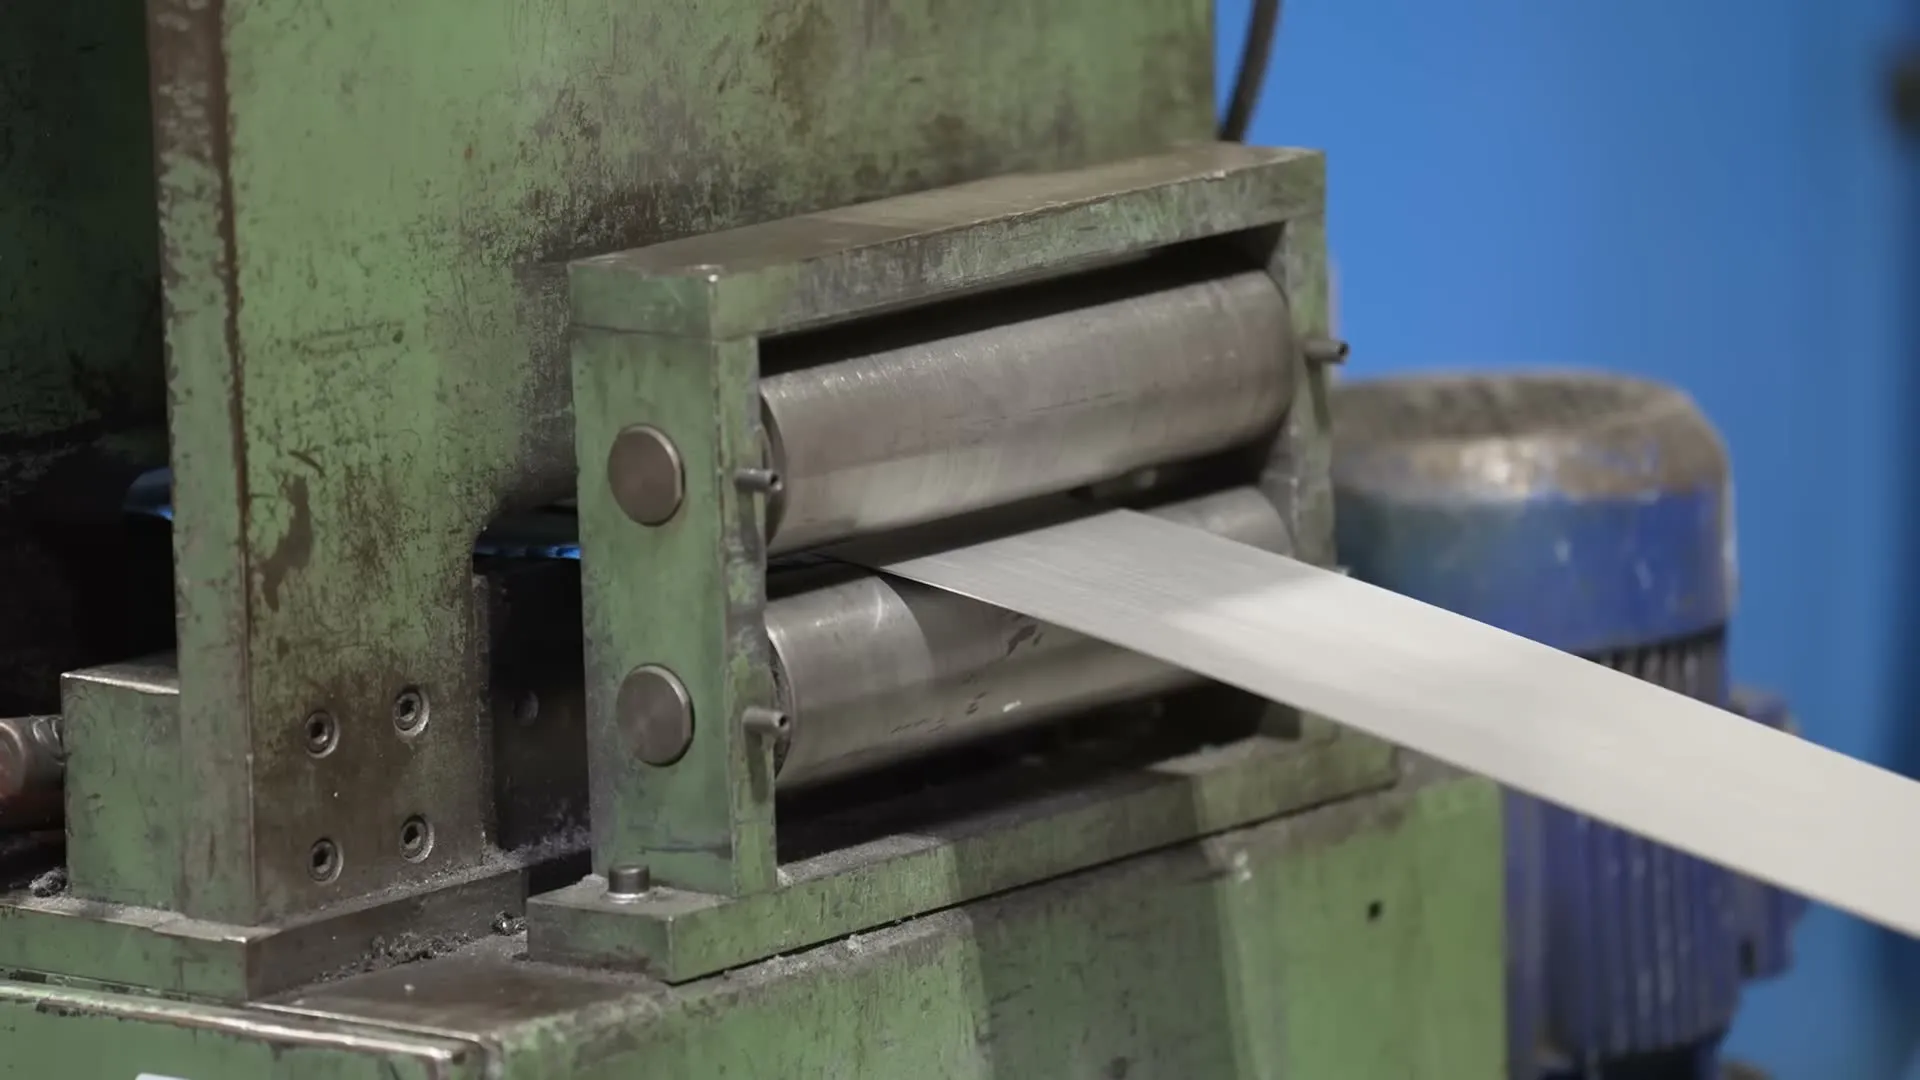
Première étape : la matière première. Elle arrive à l’usine sous forme de ruban plat, en feuilles, livrées en bobines. Chaque lot est accompagné d’échantillons qui passent par le laboratoire interne avant de partir en production. Ce contrôle en amont n’a rien d’exceptionnel dans l’industrie, mais il prend ici une dimension particulière : comme la composition exacte des alliages est tenue secrète, le laboratoire interne sert aussi de garde-fou. Si un fournisseur livrait un lot qui s’écarte des spécifications attendues, c’est ici que ça se verrait.
Vient ensuite la première machine du process, et probablement la plus emblématique. Datant de 1999, c’est la plus grande machine de toute l’usine, et elle tourne 24 heures sur 24, 7 jours sur 7, depuis sa mise en service. Elle est si spécifique qu’une partie de son fonctionnement reste « top secret ». Ce qu’on sait : elle transforme la feuille de titane en tube, en continu. Chaque jour, elle produit environ 6 kilomètres de tube. Ce chiffre, à lui seul, donne une idée du volume traité par l’usine, et de l’importance de cette étape dans la chaîne.
Mais la véritable signature d’Akrapovic est ailleurs : le titane est travaillé à froid. Pas à chaud, comme on pourrait s’y attendre pour un métal réputé difficile à mettre en forme. La raison est évoquée par Romain Teffo sans détour : à chaud, on dégrade les propriétés du matériau. Le travail à froid préserve la qualité de l’alliage, sa résistance, son élasticité, son comportement en service. C’est plus exigeant, plus difficile, plus coûteux — mais c’est aussi ce qui permet de fabriquer des tubes qui n’auraient pas la même tenue s’ils étaient passés au four.
Il faut mesurer ce que cela implique. Le titane commercial standard est plus cassant, plus rigide, plus difficile à cintrer, plus limité en diamètre. C’est précisément pour cela qu’Akrapovic utilise ses propres alliages, plus élastiques, plus résistants à la déchirure, plus adaptés aux contraintes spécifiques de l’échappement. Le travail à froid, sans cette élasticité particulière, serait tout simplement impossible à mener à bien sur certaines formes. C’est tout l’enjeu du secret de fabrication : les alliages développés en interne permettent précisément ce qu’aucun titane standard ne permettrait.
Une fois la feuille transformée en tube, on entre dans la phase suivante : donner à ce tube la forme exacte qu’il doit avoir dans la ligne d’échappement finale. C’est le moment du cintrage, et c’est l’objet du prochain chapitre. Car cintrer du titane à froid n’a rien d’anodin, et c’est même, dans l’histoire d’Akrapovic, une étape qui a commencé à la main, par le fondateur lui-même.
4. Cintrer le tube : un savoir-faire venu du fondateur
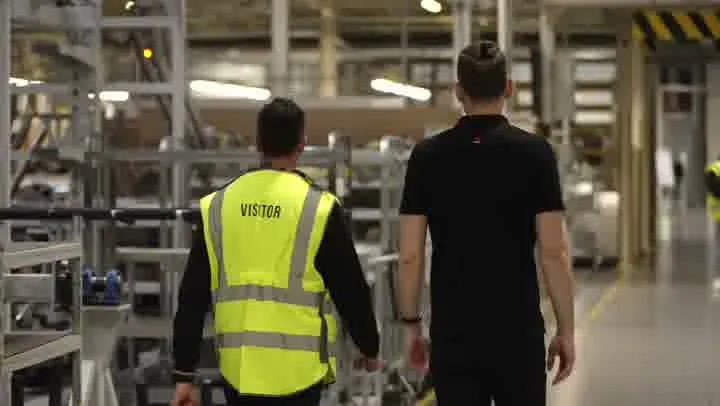
À première vue, cintrer un tube de titane ressemble à une opération simple. Une presse, un mandrin, un rayon de courbure, et le tour est joué. C’est en tout cas ce qu’on pourrait imaginer en regardant la machine de loin. Mais dès qu’on pose la question — pourquoi est-ce si spécifique ? pourquoi est-ce si technique ? — on comprend que la réalité est bien plus complexe.
Romain Teffo le résume en une phrase : « en titane, c’est beaucoup plus difficile. Le titane est plus fragile, plus cassant ». C’est du moins le cas du titane commercial standard. Mais chez Akrapovic, on utilise des alliages spécifiques, avec une élasticité particulière, qui permettent de cintrer le tube dans des conditions qu’aucun autre fabricant ne peut atteindre. Jusqu’à 180°, explique Romain Teffo. Soit un demi-tour complet, sans déchirer le tube. Pour qui a déjà manipulé du titane, le chiffre parle de lui-même.
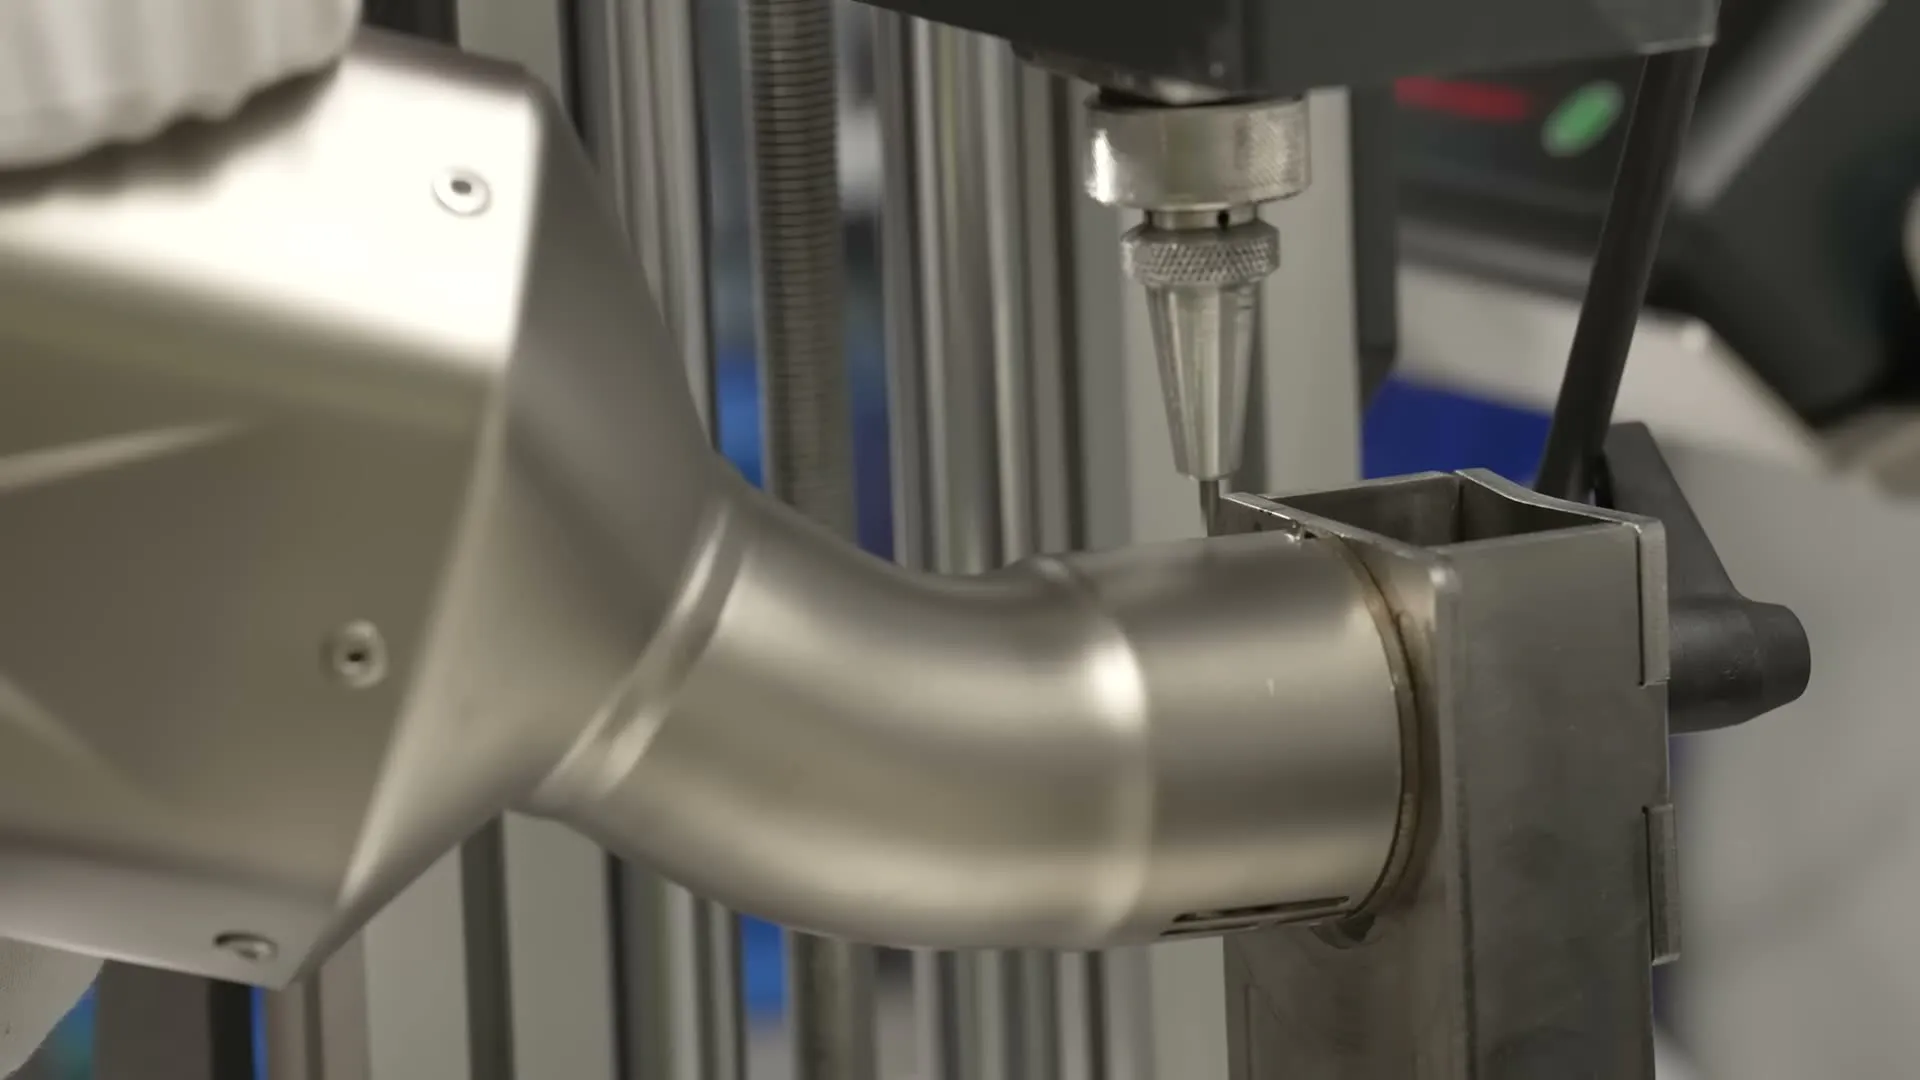
Car le risque, justement, c’est la déchirure. Cintrer à l’extrême, sans précaution, fissure le métal. Or une fissure dans un tube d’échappement, c’est non seulement un problème de tenue mécanique, mais aussi un problème sonore, un problème de tenue dans le temps, et potentiellement un problème de sécurité. Cintrer proprement, c’est donc maîtriser l’élasticité du métal, la pression exercée, le rayon de courbure, la vitesse de la presse — et c’est aussi disposer d’un alliage qui accepte ce niveau de déformation sans rompre.
Cette maîtrise n’a pas toujours été automatisée. Romain Teffo le précise : avant l’automatisation, le cintrage était fait à la main. Et pas par n’importe qui. Par le fondateur lui-même, Igor Akrapovic, jusqu’à la fin des années 1990. L’image a quelque chose de saisissant : le patron de la marque, en personne, en train de plier à la main des tubes de titane pour donner à chaque ligne d’échappement la forme exacte qu’elle devait avoir. C’était un travail long, précis, répétitif — un travail d’artisan plus que d’industriel. Mais c’était aussi ce qui a forgé la réputation sonore et visuelle des premiers produits de la marque.
Quand l’automatisation est arrivée, à la fin des années 90, elle n’a pas remplacé un savoir-faire : elle l’a industrialisé. La machine qui cintre aujourd’hui les tubes est l’héritière directe du geste d’Igor Akrapovic. Elle reproduit, avec une précision micrométrique, ce que la main humaine savait faire — mais en série, en continu, avec une répétabilité parfaite. Pour la petite histoire, c’est probablement l’une des rares industries où l’on peut dire sans détour que le geste du fondateur a été numérisé plutôt que perdu.
Une fois cintré, le tube est prêt à être intégré dans la ligne. Mais il serait faux de croire que tous les éléments d’un échappement Akrapovic sont faits de tubes. D’autres pièces, plus complexes dans leur géométrie, sont moulées. Et c’est là qu’on entre dans la partie la plus fermée de l’usine : la fonderie.
5. Derrière les portes closes : la fonderie de titane, avantage concurrentiel unique
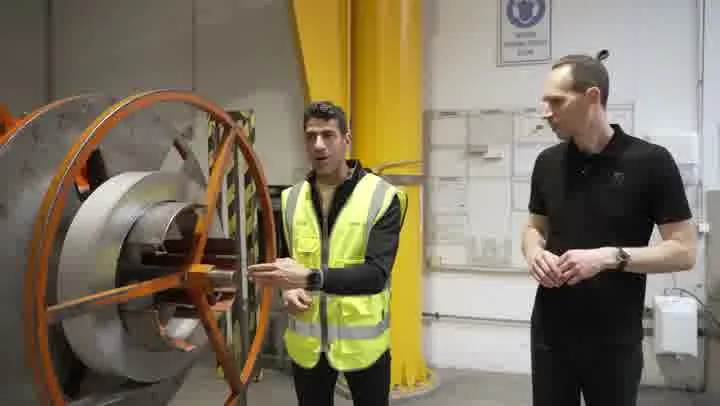
Quand on parle d’Akrapovic dans le milieu de la moto, on évoque souvent le titane, la qualité des soudures, la sonorité. Ce dont on parle moins, c’est de la fonderie. Et pour cause : la fonderie de titane est, chez Akrapovic, un secret industriel majeur. Le caméraman le dit lui-même, mi-frustré, mi-fasciné : la fonderie est juste là, derrière une porte, et il n’a pas le droit d’y aller. Romain Teffo confirme sans détour : « c’est un grand secret industriel pour nous ».
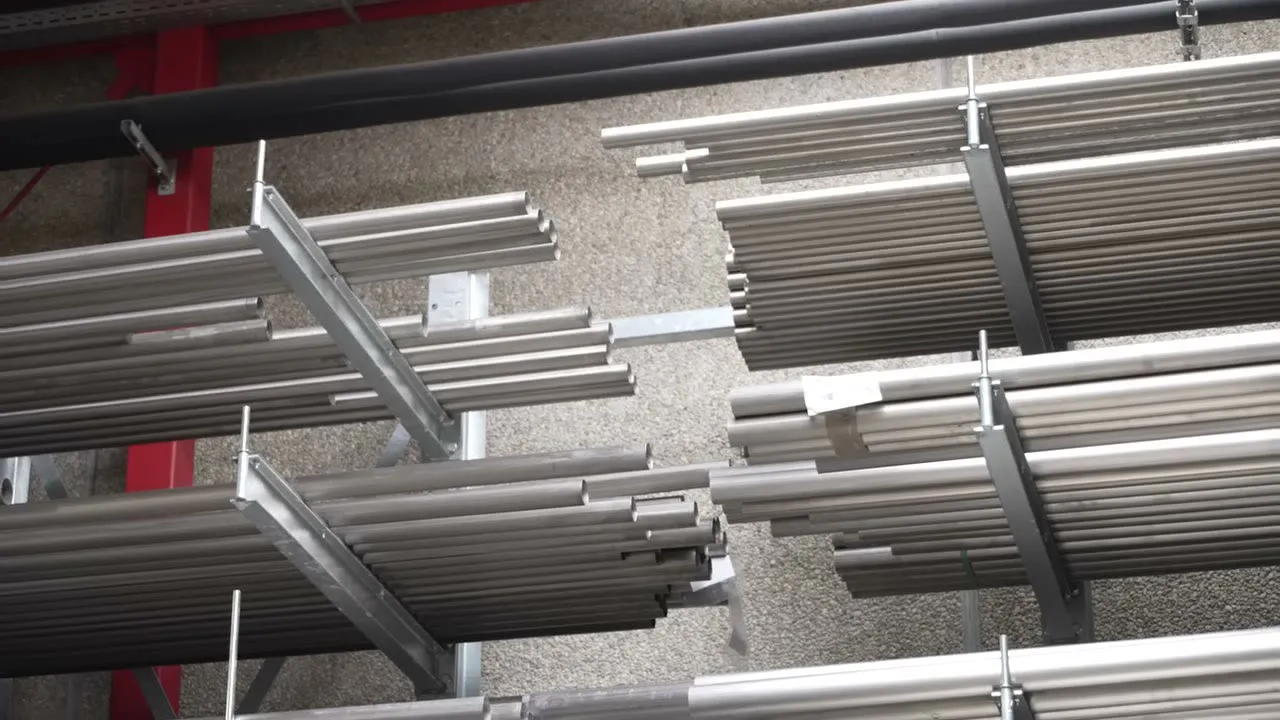
La raison est simple, et elle est évoquée dans la vidéo : à la connaissance d’Akrapovic, la marque est, à ce jour, la seule entreprise fabriquant des pots d’échappement à disposer de sa propre fonderie de titane. À l’échelle européenne, le cercle est encore plus restreint : d’après les spécialistes interrogés par Romain Teffo, on ne compte pas plus de deux ou trois fonderies de ce type en Europe. C’est dire la rareté du dispositif.
Cette rareté explique tout. Une fonderie de titane, ce n’est pas un investissement comme un autre : il faut des fours spécifiques, des creusets adaptés, des opérateurs formés à un métal qui réagit violemment à l’oxygène à haute température, des protocoles de sécurité draconiens. C’est un actif industriel qui se transmet, se maintient, se perfectionne — mais qui ne se duplique pas du jour au lendemain. Avoir sa propre fonderie, c’est disposer d’un avantage concurrentiel qu’aucun concurrent direct ne peut reproduire à court terme.
Pour Akrapovic, c’est aussi une manière de garder la main sur la qualité des pièces moulées — collecteurs, éléments de silencieux, pièces de géométrie complexe impossibles à obtenir par cintrage simple. Là encore, la cohérence industrielle du site est manifeste : la matière entre sous forme de feuilles, elle est transformée en tubes sur place, elle est moulée sur place, et l’assemblage final se fait sur place. Aucune rupture de charge, aucune perte de savoir, aucune dépendance extérieure.
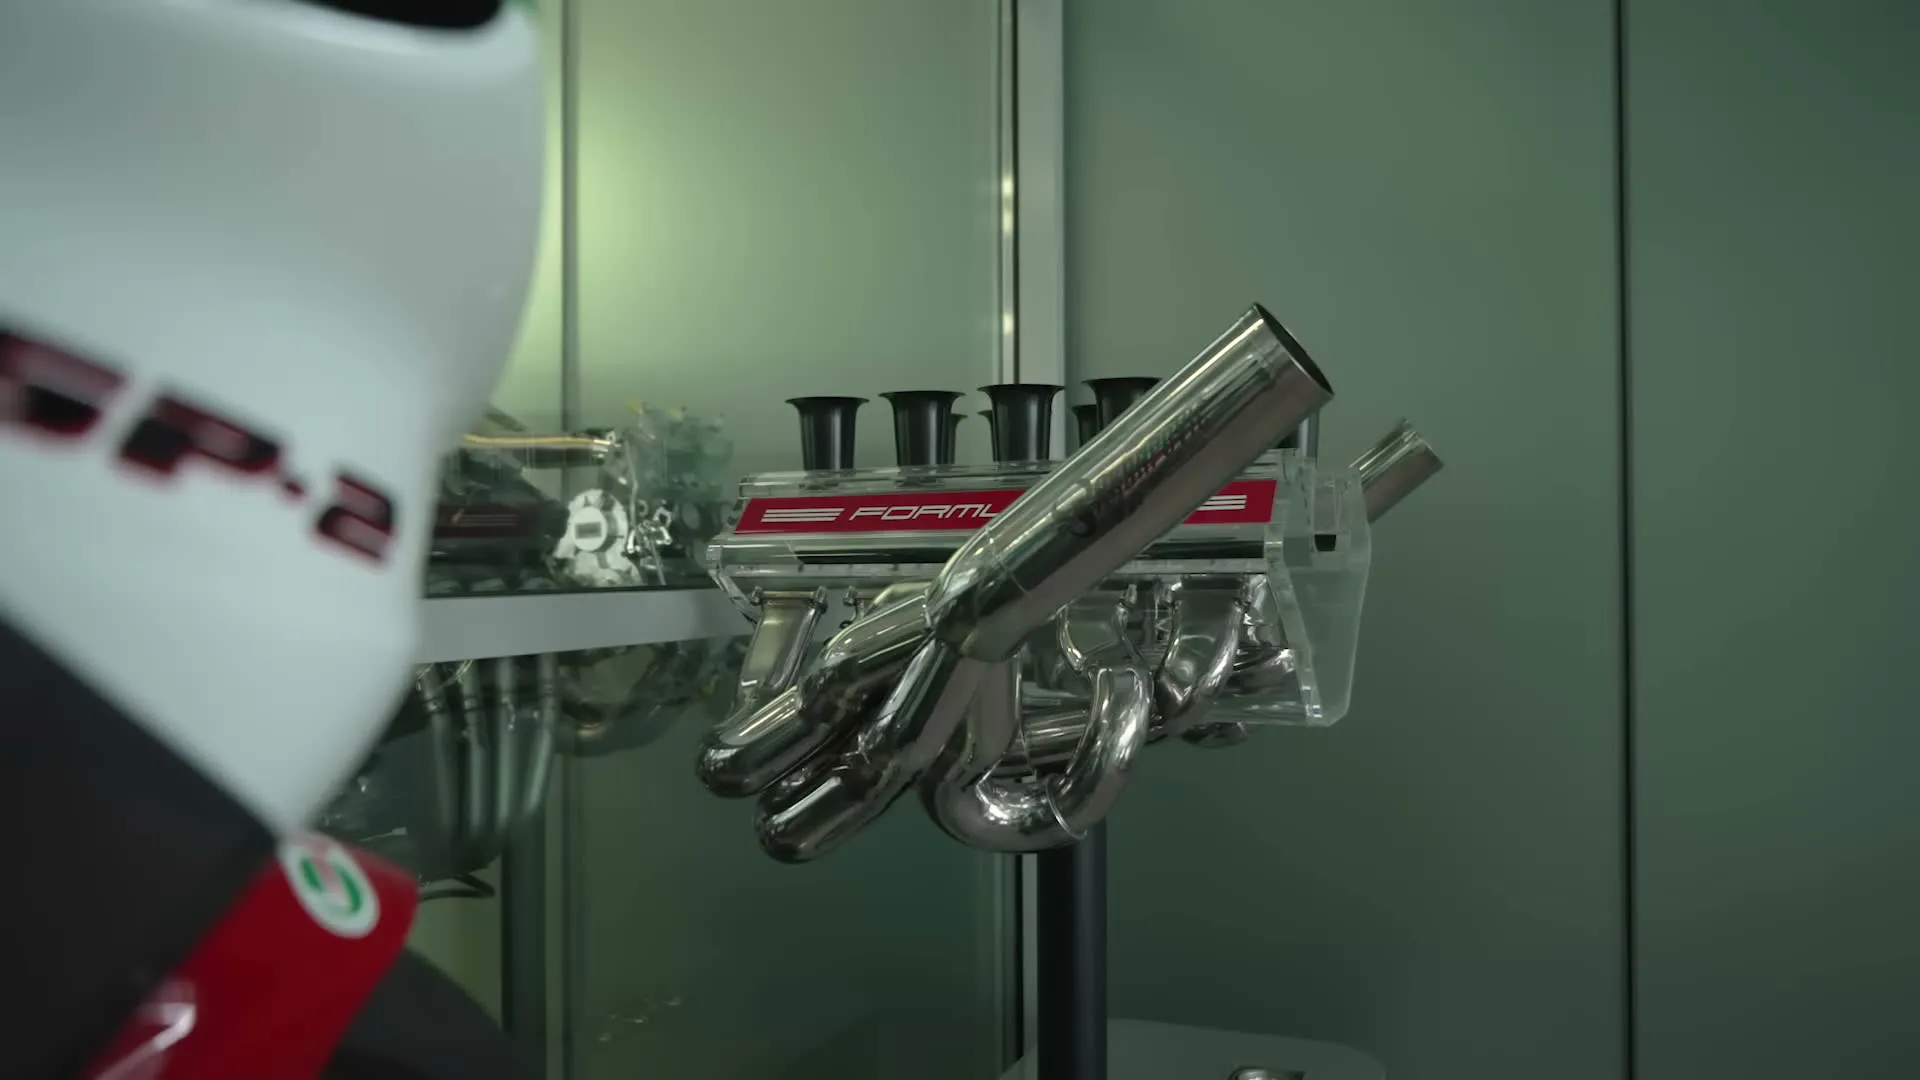
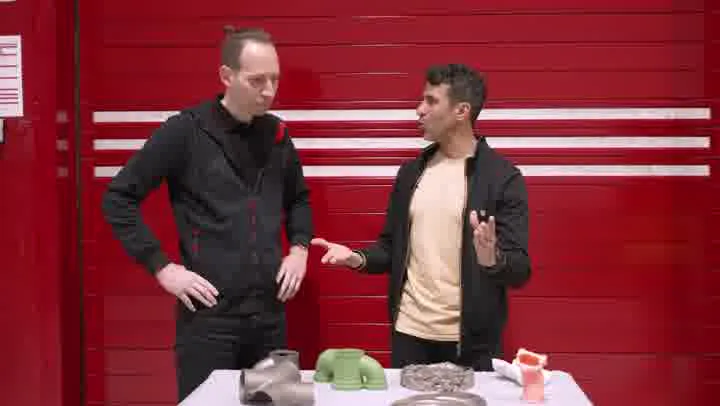
La vidéo ne montre pas la fonderie, mais elle en montre les traces. Quelques échantillons sont disposés pour la démonstration : des morceaux de titane compactés, des pièces à différents stades de finition, des chutes de production. C’est par ces traces que le narrateur comprend — et fait comprendre au spectateur — que la fonderie n’est pas un atelier périphérique : elle est au cœur du dispositif. Sans elle, une bonne partie de la gamme n’existerait tout simplement pas.
Au-delà de l’avantage concurrentiel, la fonderie interne a un autre intérêt, plus discret, mais tout aussi stratégique : elle permet de recycler les chutes de production. Et c’est probablement l’un des angles les plus sous-estimés de l’industrie d’Akrapovic.
6. Briquettes et matière recyclée : l’économie circulaire au cœur de l’usine
Quand on parle de fabriquer un échappement en titane, on imagine souvent un processus linéaire : on achète de la matière première, on la transforme, on jette ce qui reste. Chez Akrapovic, c’est tout le contraire. La logique est circulaire, et elle est intégrée au plus profond du process.
Romain Teffo le pose en principe : « le principal intérêt à avoir sa propre fonderie, c’est de pouvoir recycler les chutes non utilisées dans le produit final ». L’idée est aussi simple qu’efficace : chaque étape de la fabrication produit des chutes. Quand on coupe un tube à la bonne longueur, il reste un morceau. Quand on découpe une plaque pour faire un support, il reste un fragment. Quand on cintre, on a parfois des amorces. Dans une logique classique, ces chutes partiraient à la ferraille. Chez Akrapovic, elles repartent en production.
Concrètement, les chutes sont d’abord compactées. La vidéo montre des échantillons de ce que Romain Teffo appelle des briquettes : des blocs de titane compressé, prêts à être refondus. Une fois ces briquettes formées, elles retournent à la fonderie, où elles sont refondues avec du titane neuf. Le ratio est précisément donné par Romain Teffo : il est possible de réintroduire jusqu’à 40 % de matière recyclée dans une nouvelle coulée.
Ce chiffre mérite qu’on s’y arrête. 40 %, c’est un volume considérable. Pour une matière première aussi coûteuse que le titane, c’est un avantage économique direct, mais c’est aussi un geste environnemental cohérent : le titane est un métal énergivore à produire, et recycler ses chutes, c’est éviter de recharger inutilement la chaîne d’extraction et de raffinage. Dans un contexte où l’industrie cherche à réduire son empreinte, c’est un signal fort.
Reste une limite, que Romain Teffo ne cache pas : on ne peut pas recycler à l’infini. À un moment, il faut remettre du titane neuf, sous peine de voir la qualité de l’alliage se dégrader. Le ratio 40 % est donc un plafond technique, pas un objectif marketing. Il est fixé par les métallurgistes, pas par les communicants. C’est probablement ce qui rend le chiffre crédible : il n’est ni rond ni spectaculaire, il est simplement réaliste.
Cette logique de recyclage n’est possible que parce que la fonderie est interne. Si les chutes devaient être envoyées chez un sous-traitant pour être refondues, le coût logistique, le risque de perte de matière, et la perte de contrôle sur la qualité de l’alliage recyclé rendraient l’opération peu pertinente. C’est donc bien l’intégration verticale — feuille, tube, pièce moulée, assemblage, recyclage — qui rend l’ensemble cohérent. C’est ce qui fait d’Akrapovic, sur ce point précis, un cas un peu à part dans l’industrie moto.
7. La cire perdue et la céramique : comment naissent les pièces moulées
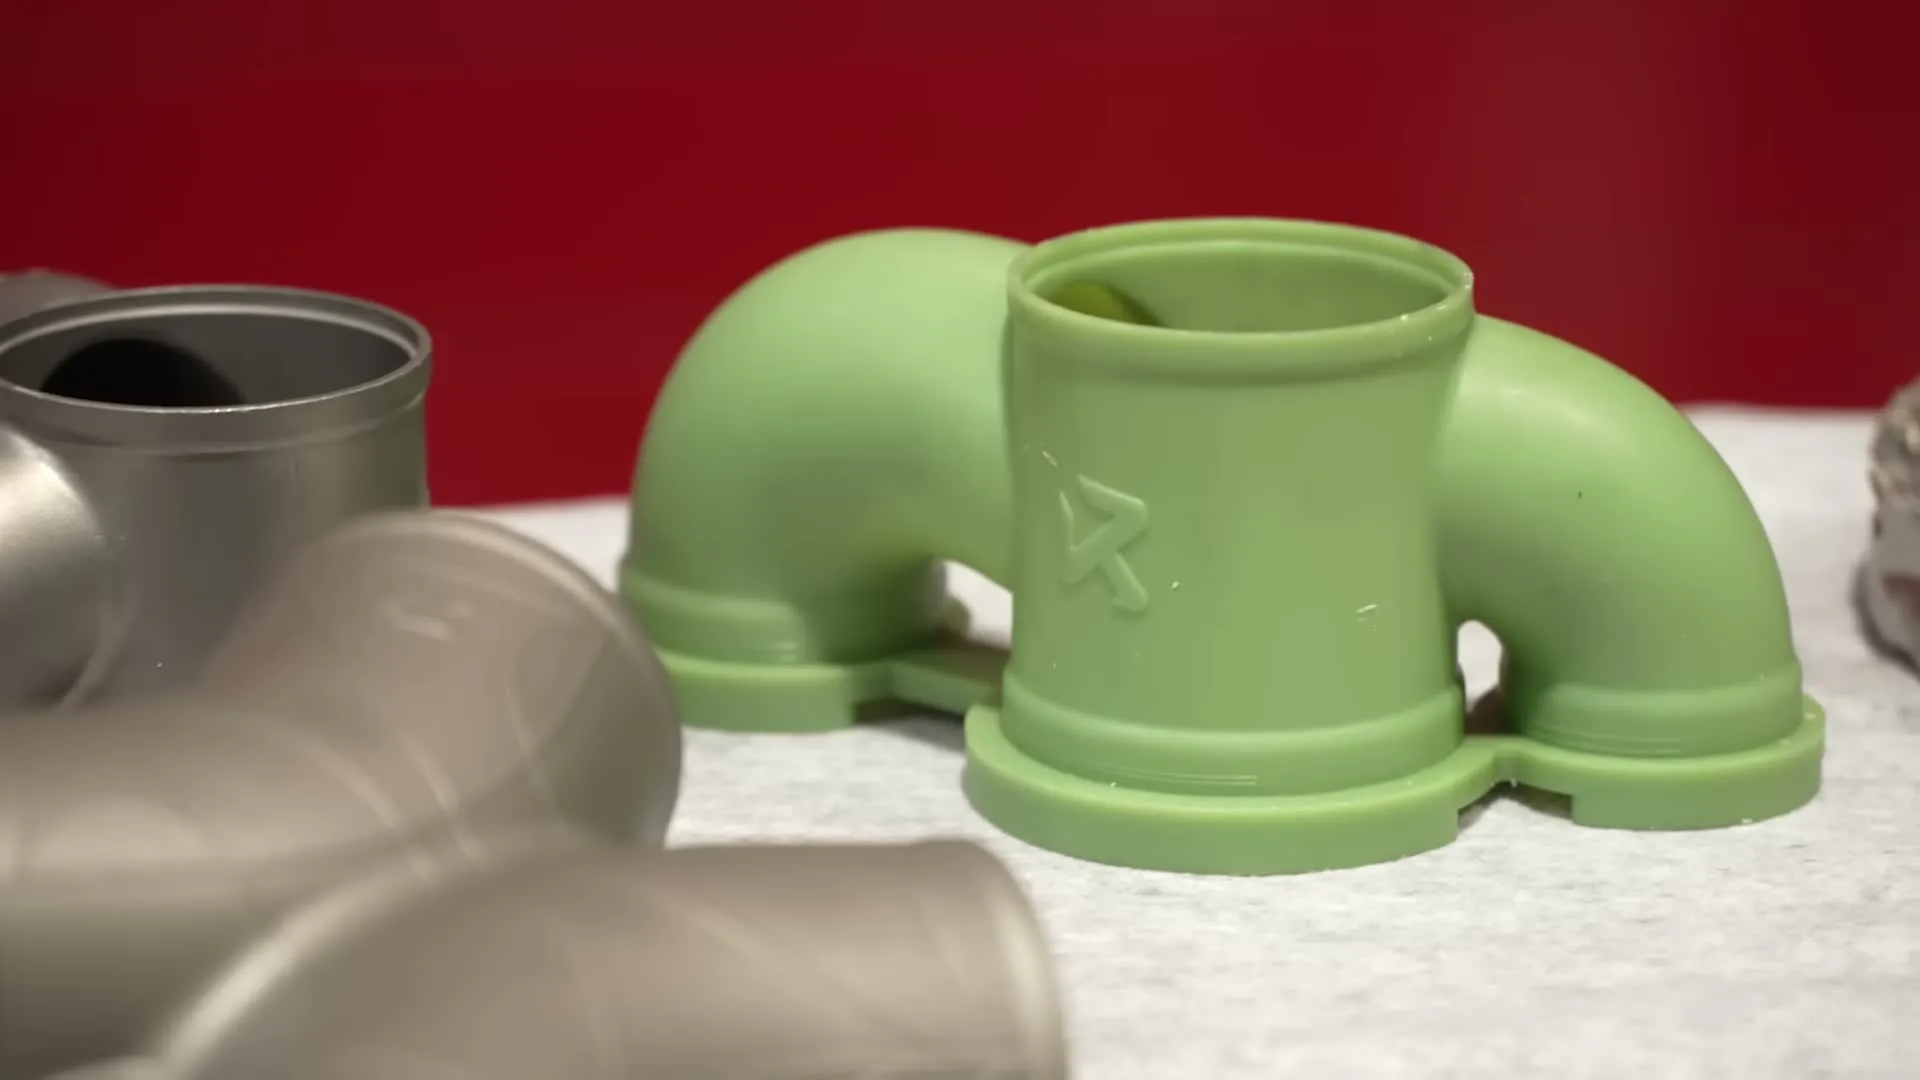
Une fois la fonderie évoquée, restait à comprendre comment, concrètement, on fabrique une pièce moulée en titane. La vidéo ne pouvait pas filmer l’intérieur de la fonderie, mais elle a montré les échantillons — et c’est par eux que le narrateur a reconstitué, étape par étape, le processus. C’est ce qu’on appelle la technique de la cire perdue, appliquée au titane.
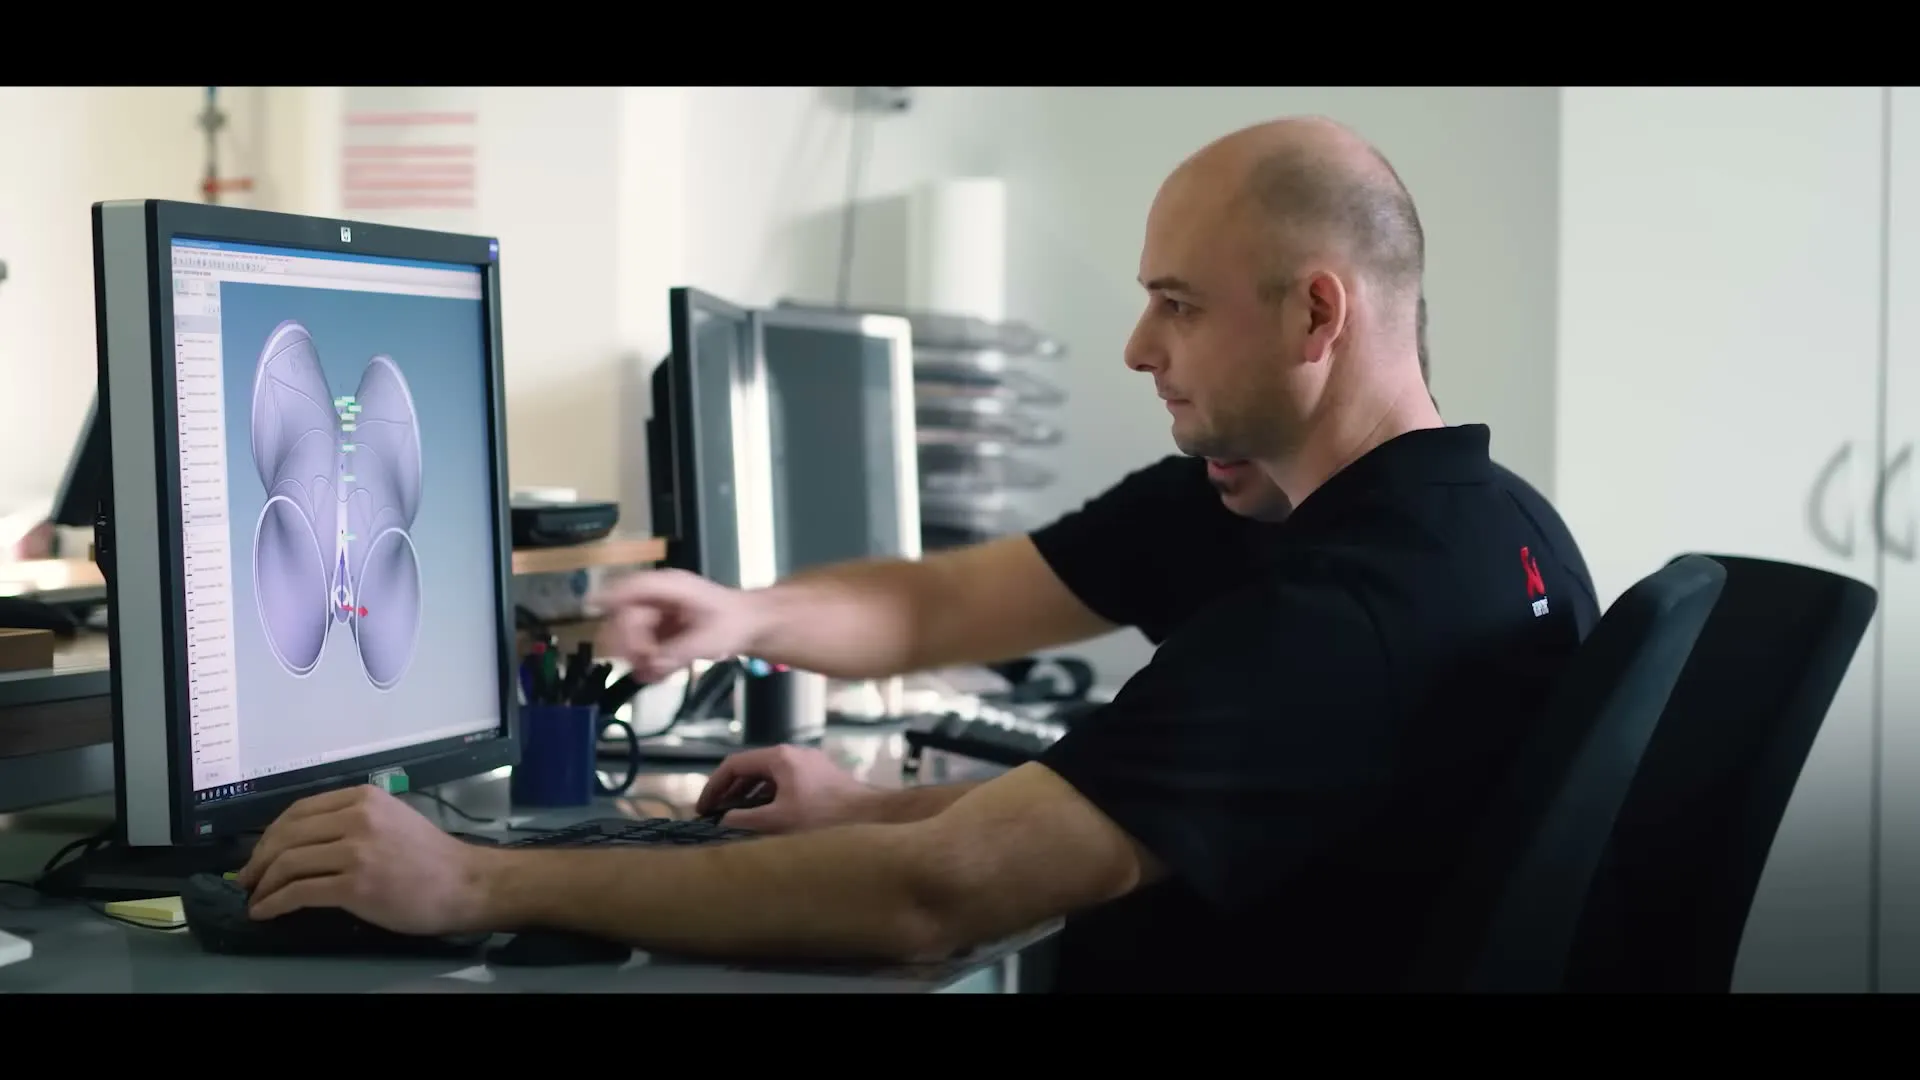
Première étape : un modèle en trois dimensions est créé en cire. C’est la réplique exacte, à l’échelle 1, de la pièce finale qu’on veut obtenir. La cire a un avantage : elle est facile à usiner, facile àmodeler, et elle fond sans laisser de résidu. Ce point est essentiel, on va comprendre pourquoi.
Deuxième étape : autour de cette pièce en cire, on applique plusieurs couches de céramique en poudre. Romain Teffo précise : il y a entre 8 et 9 couches successives, dans différents bains, avec un séchage entre chaque couche. Au final, on obtient une coque en céramique d’environ un centimètre d’épaisseur. Cette coque va servir de moule. Mais avant d’être un moule, elle doit devenir solide : d’où le temps de séchage, de durcissement, qui prend plusieurs jours.
Troisième étape : une fois la coque céramique prête, on chauffe l’ensemble pour faire fondre la cire à l’intérieur. Celle-ci s’écoule, laissant un vide exact, à l’empreinte près, de la pièce qu’on veut fabriquer. C’est là que la cire révèle tout son intérêt : en disparaissant proprement, elle ne laisse aucune impureté dans le moule. Si on utilisait un autre matériau, il faudrait le retirer mécaniquement, avec tous les risques que cela comporte pour l’intégrité de la céramique.
Quatrième étape : on coule le titane en fusion dans le moule céramique. Le métal remplit l’empreinte laissée par la cire, prend la forme exacte de la pièce, et se solidifie en refroidissant. C’est ici qu’interviennent les particularités de la fonderie Akrapovic : alliage spécifique, four adapté, atmosphère contrôlée — autant de paramètres qui ne sont pas montrés dans la vidéo, pour des raisons de confidentialité.
Cinquième étape : une fois la pièce refroidie, il faut détruire la coque céramique pour accéder au titane. C’est une étape destructive, mais indispensable : sans elle, la pièce resterait prisonnière de son moule. Le démoulage, comme on dit, fait partie intégrante du process.
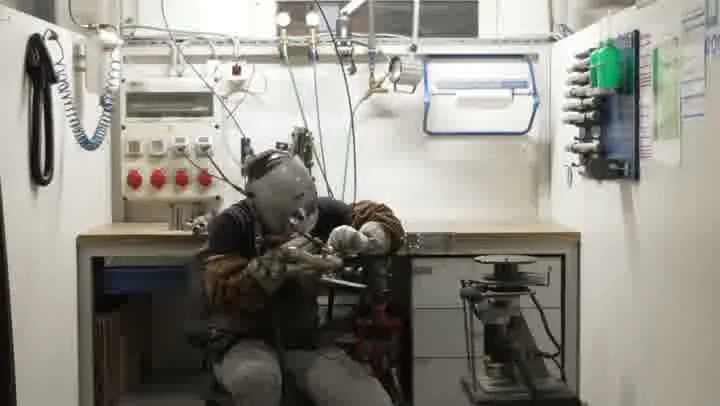
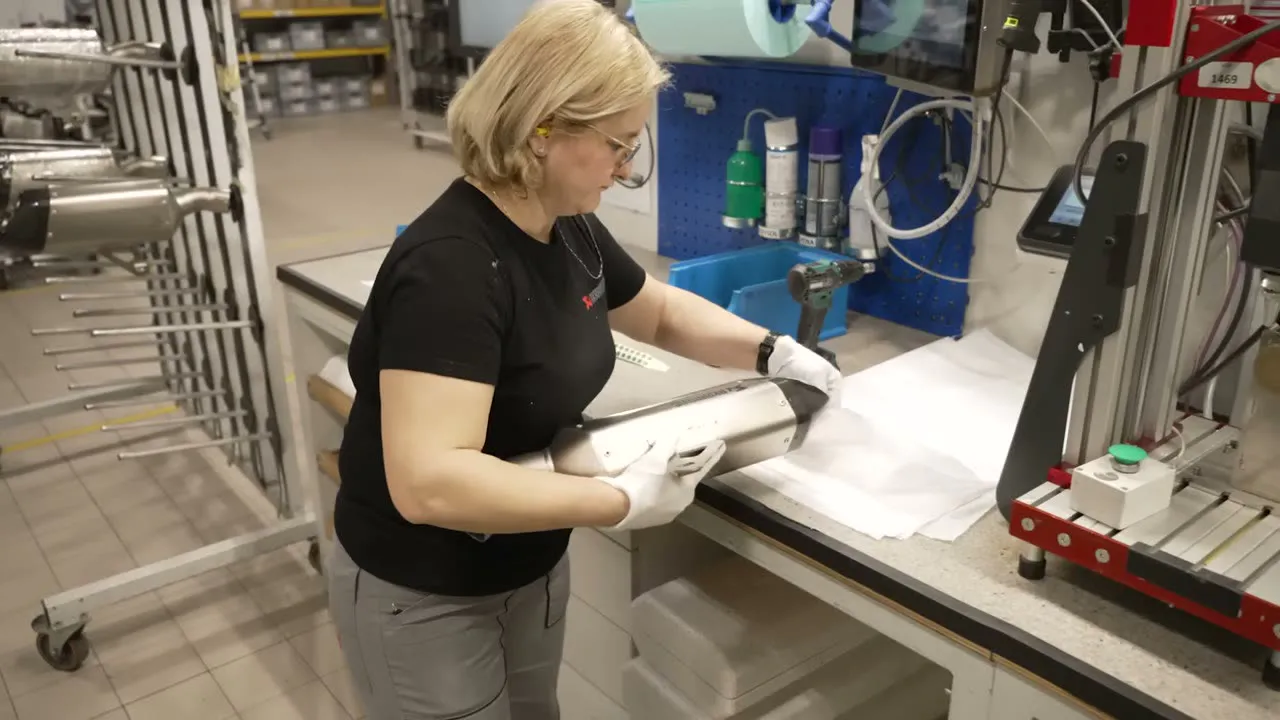
Sixième étape, et non la moindre : le travail manuel. Parce que le démoulage laisse des traces, des bavures, des irrégularités de surface, il faut ensuite découper, ébavurer, polir. C’est un travail long, minutieux, fait à la main ou à l’aide de petites machines, par des opérateurs qui maîtrisent les gestes de finition. C’est probablement l’étape la plus artisanale du process, et c’est aussi celle qui donne à la pièce son aspect final.
Au total, pour une seule pièce moulée, le processus prend plusieurs jours rien que pour la préparation du moule (Romain Teffo évoque 3 à 4 jours rien que pour cette phase, hors coulée et finition). C’est dire la complexité du dispositif, et la raison pour laquelle il reste concentrée sur un seul site, en Slovénie, où les opérateurs ont accumulé des années de pratique.
Au bout du compte, ce qu’on retient de cette visite dépasse largement la simple curiosité industrielle. Ce qu’on retient, c’est qu’un système d’échappement Akrapovic n’est pas un assemblage de pièces achetées à droite et à gauche : c’est le produit d’une chaîne entièrement maîtrisée, depuis la feuille de titane livrée en bobine jusqu’à la pièce finale polie à la main. Et c’est précisément cette maîtrise qui explique pourquoi la marque reste, depuis des décennies, une référence dans son domaine.
8. FAQ
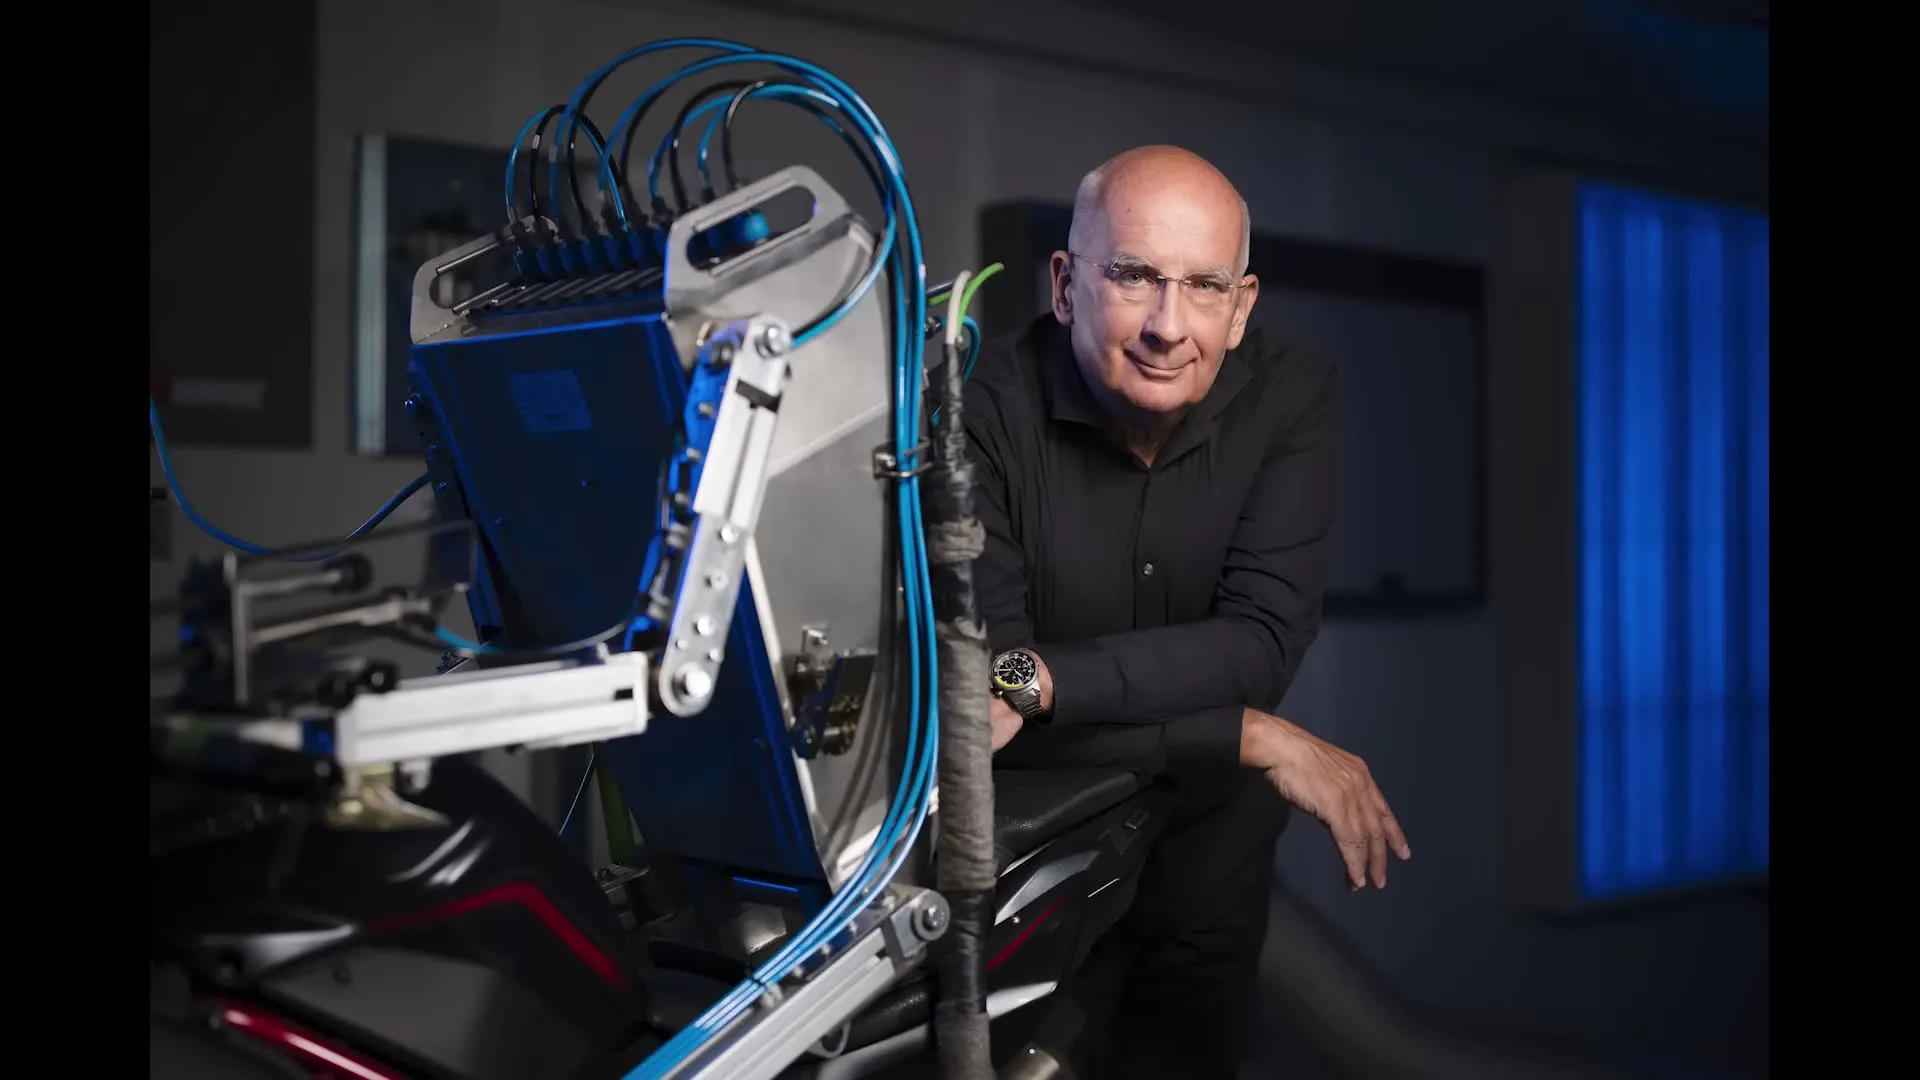
Pourquoi Akrapovic est-elle basée en Slovénie et pas dans un pays plus connu pour l’industrie moto ?
La Slovénie est le pays d’origine de la marque, fondée par Igor Akrapovic. La maison a fait le choix de ne jamais déménager, pour conserver la maîtrise complète de sa chaîne de production. C’est aussi un choix industriel : le titane exige un savoir-faire de proximité qu’on ne peut pas délocaliser sans pertes.
Tous les échappements Akrapovic sont-ils vraiment fabriqués en interne ?
Selon Romain Teffo, oui : 100 % des pièces et de l’assemblage sortent du bâtiment principal de 30 000 m². Aucune sous-traitance n’est utilisée pour les étapes critiques, y compris la fonderie de titane.
Pourquoi le titane est-il travaillé à froid et pas à chaud ?
Le travail à froid préserve les propriétés mécaniques de l’alliage. À chaud, on dégraderait la résistance, l’élasticité et la tenue en service du métal. C’est plus difficile, plus coûteux, mais c’est aussi ce qui permet à Akrapovic d’obtenir des formes impossibles avec un titane commercial classique.
Akrapovic est-elle vraiment la seule marque à disposer de sa propre fonderie de titane ?
À la connaissance d’Akrapovic, et selon les spécialistes interrogés, c’est le cas dans le secteur de l’échappement moto. À l’échelle européenne, on ne compte que deux à trois fonderies de titane de ce type. C’est un avantage concurrentiel majeur.
Que deviennent les chutes de titane ?
Elles sont compactées en briquettes, puis refondues dans la fonderie interne. Jusqu’à 40 % de matière recyclée peut être réintroduite dans une nouvelle coulée, le reste étant complété par du titane neuf pour maintenir la qualité de l’alliage.
Comment sont fabriquées les pièces qui ne sont pas des tubes ?
Elles sont moulées selon le procédé de la cire perdue : un modèle en cire est recouvert de plusieurs couches de céramique, la cire est fondue, puis le titane est coulé dans le moule avant d’être démoulé et poli à la main.
Le fondateur cintrait-il vraiment les tubes à la main ?
Oui, d’après Romain Teffo. Jusqu’à la fin des années 1990, Igor Akrapovic cintrait lui-même les tubes de titane. L’automatisation a ensuite industrialisé ce geste, mais l’origine du savoir-faire reste manuelle.
9. Conclusion
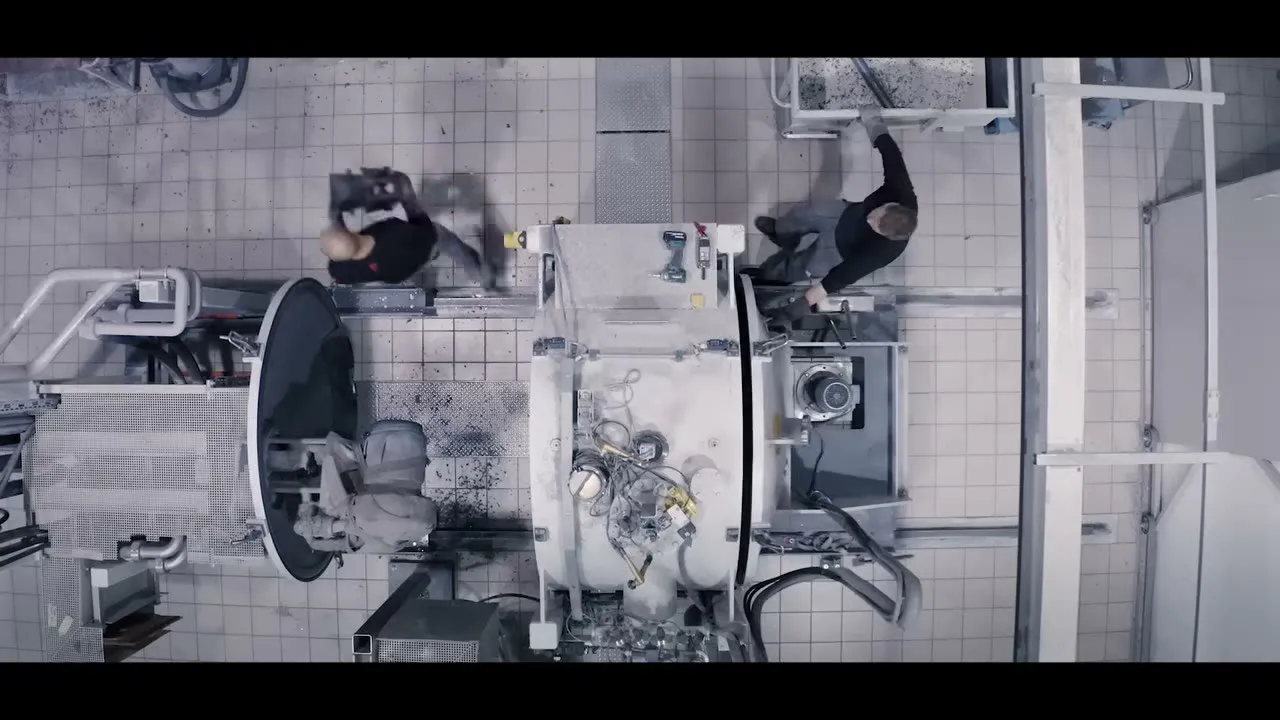
Au terme de cette visite, ce n’est pas un slogan qu’on retient, mais une cohérence. Cohérence d’un site unique de 30 000 m², où la feuille de titane devient tube, où le tube devient ligne d’échappement, où la chute devient briquette, où la briquette devient nouvelle pièce. Cohérence d’un alliage gardé secret, d’un travail à froid qui préserve la matière, d’une fonderie interne qui n’existe nulle part ailleurs dans la concurrence directe. Akrapovic n’est pas seulement un fabricant d’échappements : c’est une chaîne industrielle complète, intégrée de bout en bout, qui a fait du titane sa spécialité et de la Slovénie son point d’ancrage. Pour tout comprendre de cette maison, il fallait venir la voir de l’intérieur. C’est désormais chose faite — pour découvrir l’intégralité de la visite en images, vous pouvez retrouver la vidéo originale sur YouTube à l’adresse suivante : https://youtu.be/EzehEMZ1584?si=IIHHRrQO63YYh4tH.
Retrouver la vidéo complète ci-dessous :